


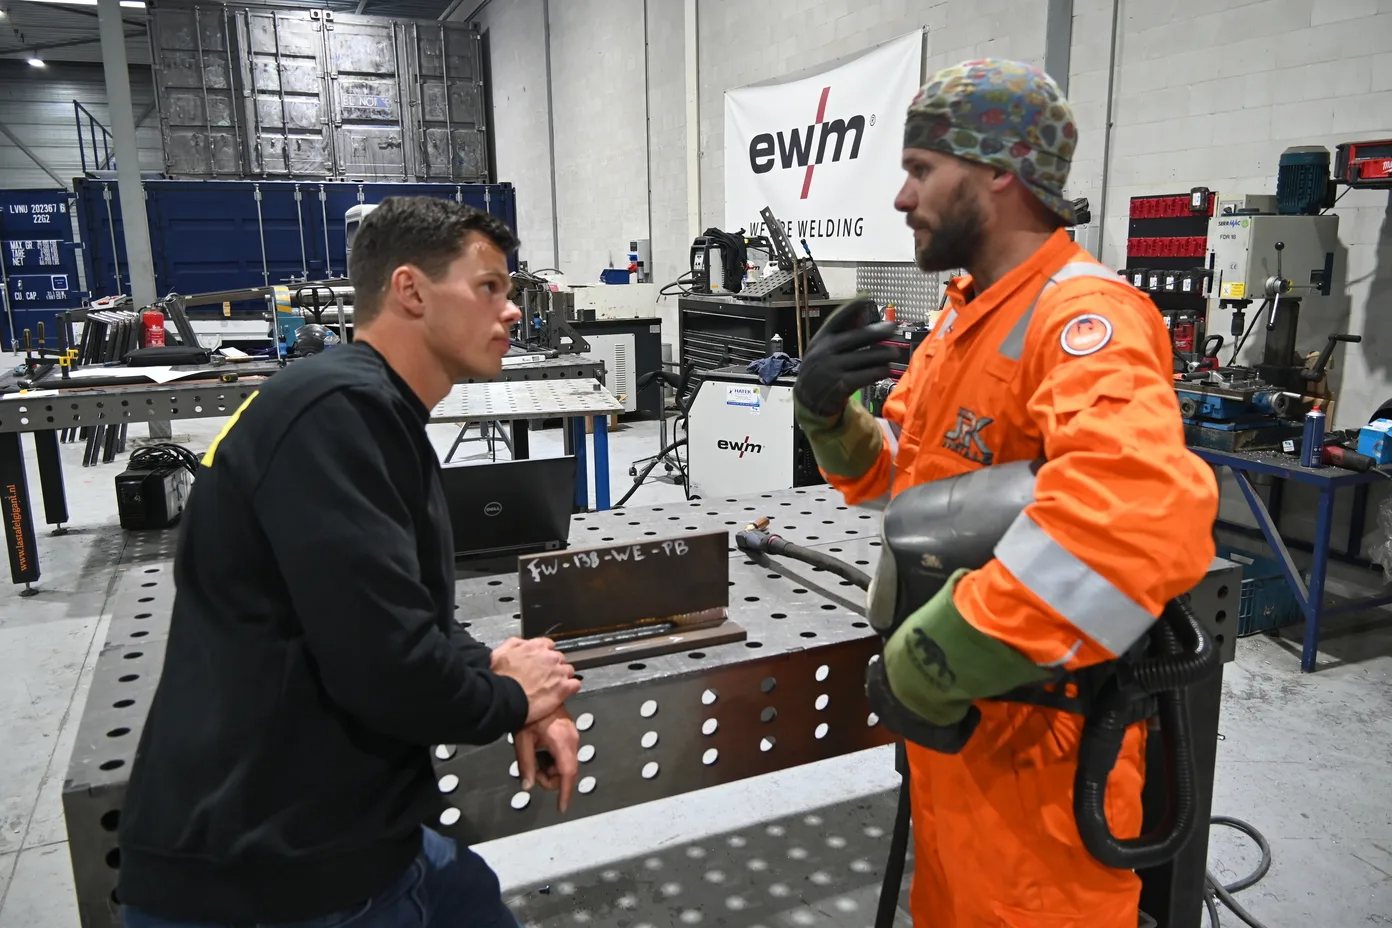
Sichtprüfung von Schweißnähten (VT) nach ISO 17637
Die Sichtprüfung ist die erste und oft wichtigste Kontrolle einer Schweißnaht. Wann prüfen Sie, worauf achten Sie und wer darf prüfen?
Was ist die Sichtprüfung von Schweißnähten?
Bevor eine Schweißnaht mit Ultraschall oder Röntgen geprüft wird, schaut sie sich zuerst jemand an. Die Sichtprüfung (VT) ist die erste und am häufigsten eingesetzte zerstörungsfreie Prüfung. In diesem Artikel lesen Sie, wie VT nach ISO 17637 funktioniert, worauf der Prüfer achtet und wer die Prüfung durchführen darf.
Bei der Sichtprüfung beurteilen Sie eine Schweißnaht mit dem Auge, gegebenenfalls mit Hilfsmitteln wie Lupe, Lampe oder Schweißnahtlehre. Die Norm dafür ist ISO 17637. Sie beschreibt, wie Schmelzschweißverbindungen an Metallen visuell geprüft werden: unter welchen Bedingungen, mit welchen Hilfsmitteln und was dokumentiert wird.
VT ist schnell und günstig, und viele Fehler werden damit früh entdeckt. Bei vielen Nähten ist sie sogar die einzige Prüfung. Bei höheren Anforderungen folgen weitere Prüfungen, aber auch dann beginnt alles mit VT. Eine Naht, die schon visuell nicht genügt, muss zuerst ausgebessert werden.
Vor, während und nach dem Schweißen
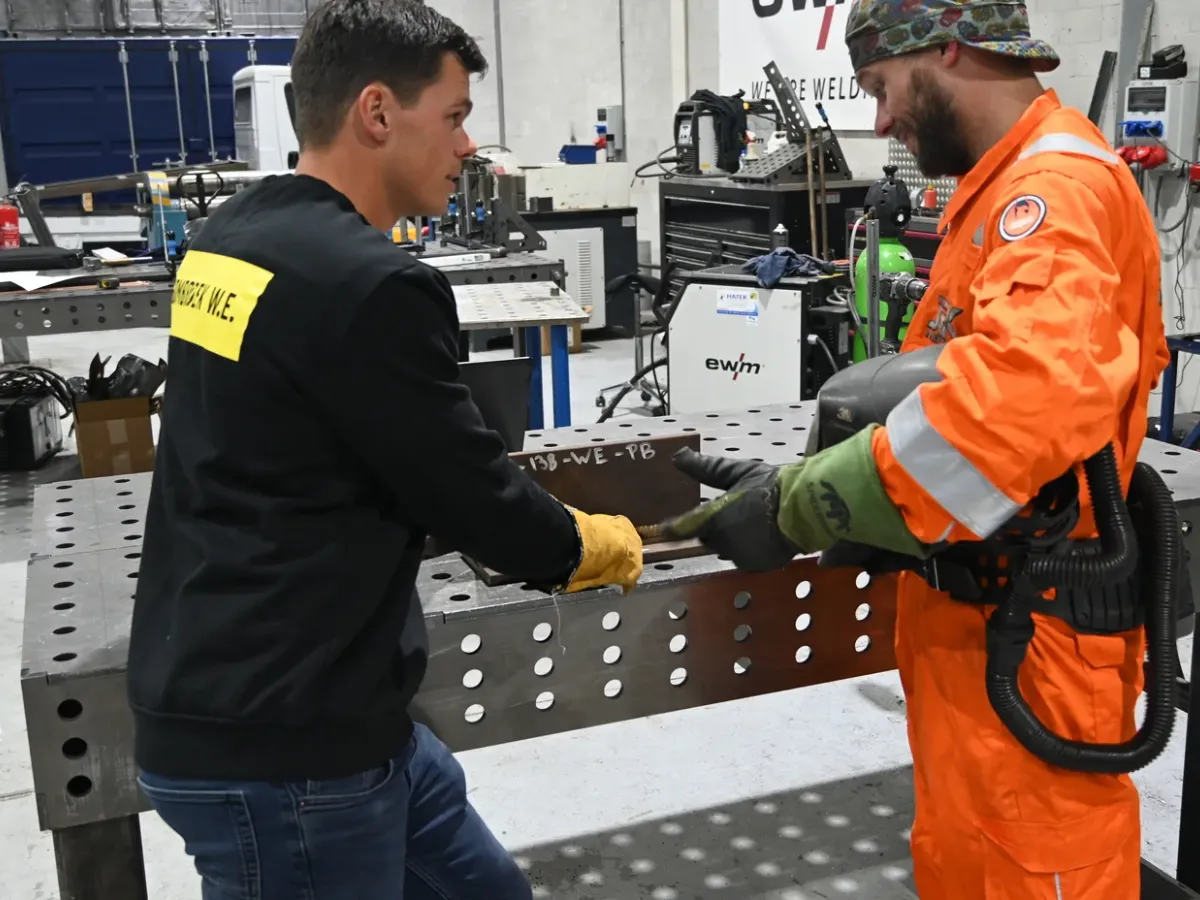
Die Sichtprüfung erfolgt meist an der fertigen Naht, doch vorher und zwischendurch lassen sich viele Probleme vermeiden. Wie viel Sie prüfen und zu welchen Zeitpunkten, legt die Anwendungsnorm oder das Projekt fest.
- Vor dem Schweißen: Nahtvorbereitung, Öffnungswinkel, Spalt und Ausrichtung, eine saubere Fuge, der richtige Grund- und Zusatzwerkstoff sowie die Heftnähte.
- Während des Schweißens: die Wurzellage, die Reinigung zwischen den Lagen, Vorwärm- und Zwischenlagentemperatur und ob nach der WPS gearbeitet wird.
- Nach dem Schweißen: die fertige Naht auf Unregelmäßigkeiten und Maße, einschließlich der Durchschweißung auf der Wurzelseite, sofern diese zugänglich ist.
Bei manchen Stahlsorten und Dicken können wasserstoffinduzierte Risse erst später entstehen. Die Anwendungsnorm schreibt dann eine Wartezeit zwischen dem Schweißen und der Endprüfung vor.
Worauf achtet der Prüfer?
Der Prüfer sucht nach Unregelmäßigkeiten an der Oberfläche und beurteilt Form und Maße der Naht. Häufige Befunde sind:
- Risse;
- Bindefehler und ungenügende Durchschweißung an der Wurzel;
- Oberflächenporen;
- Einbrandkerben;
- zu viel oder zu wenig Schweißgut und bei Kehlnähten ein zu kleines oder zu großes a-Maß;
- Endkrater an Ansatz- und Endstellen;
- Spritzer, Schlackenreste und Zündstellen neben der Naht;
- Kantenversatz und Verzug.
Ob ein Befund zulässig ist, hängt von der vereinbarten Bewertungsgruppe ab. Für Stahl ist das meist ISO 5817 mit den Gruppen B, C und D. In unserem Artikel zu den Bewertungsgruppen nach ISO 5817 lesen Sie, was diese Gruppen bedeuten. Für Aluminium gilt ISO 10042.
Die richtigen Bedingungen und Hilfsmittel
Gutes Sehen braucht gute Bedingungen. ISO 17637 stellt dafür klare Anforderungen.
- Beleuchtung: mindestens 350 Lux an der Oberfläche; empfohlen werden 500 Lux.
- Abstand und Winkel: das Auge innerhalb von 600 mm zur Oberfläche, bei einem Blickwinkel von mindestens etwa 30°.
- Schwer zugängliche Stellen: Spiegel, Endoskop oder Kamera verwenden.
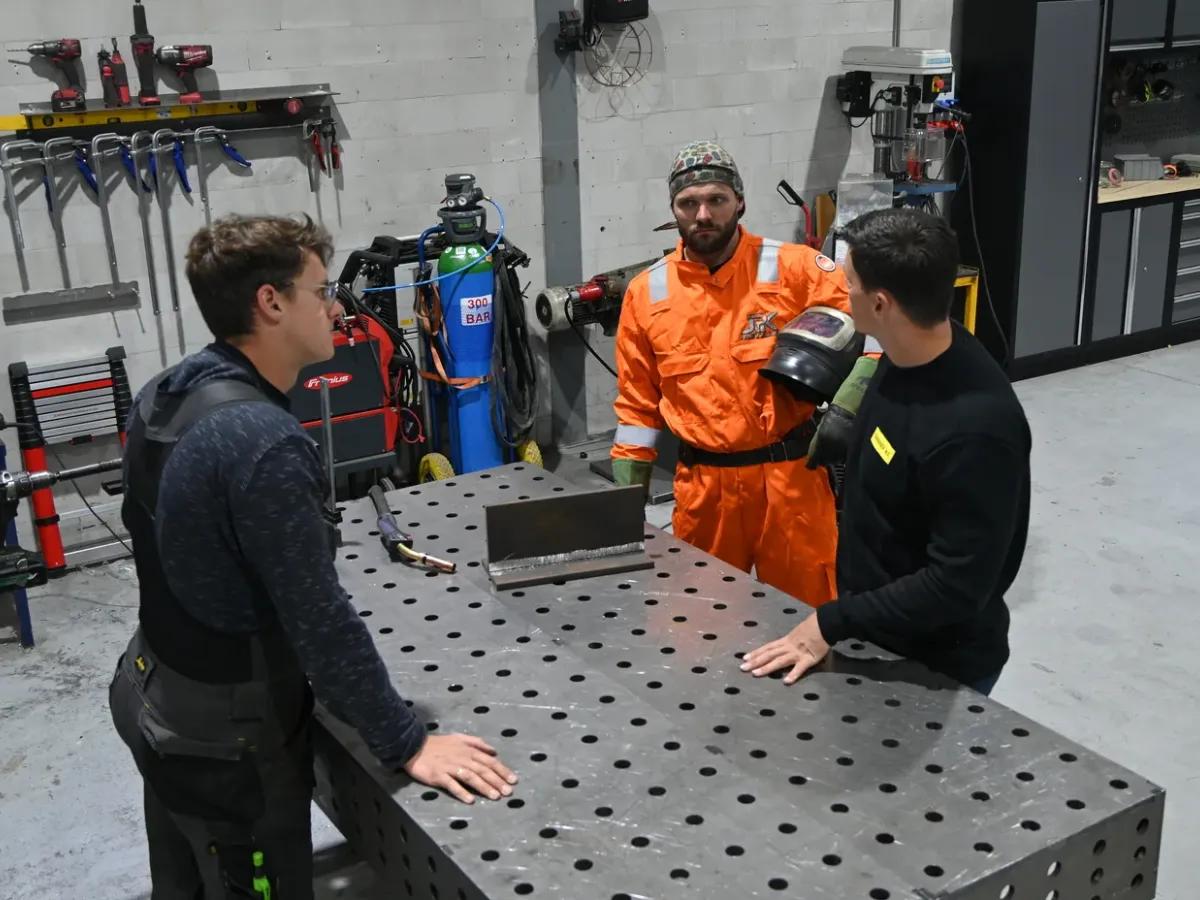
Außerdem hat ein Prüfer einige feste Hilfsmittel zur Hand: eine Schweißnahtlehre für a-Maß, Nahtüberhöhung und Einbrandkerben, ein Lineal oder einen Messschieber, eine Lupe und eine gute Lampe. Die Befunde halten Sie in einem Prüfbericht fest, mit der Kennzeichnung der Naht, den verwendeten Kriterien und dem Ergebnis.
Wer darf prüfen? VT-Stufe 2 und Stufe 3
Jeder Schweißer betrachtet seine eigene Arbeit kritisch, und das ist wichtig. Für eine formale Prüfung verlangen Auftraggeber und Normen aber oft Personal, das nach ISO 9712 zertifiziert ist. Diese Norm kennt drei Stufen:
- Stufe 1: führt Prüfungen nach schriftlicher Anweisung durch, wählt aber nicht das Verfahren aus und bewertet die Ergebnisse nicht selbst.
- Stufe 2 (VT2): führt Prüfungen durch, bewertet die Ergebnisse anhand der Zulässigkeitskriterien und berichtet. Stufe 2 kann auch Prüfanweisungen für Stufe 1 schreiben.
- Stufe 3 (VT3): erstellt und prüft Verfahrensbeschreibungen, wählt Verfahren und Techniken aus und leitet Prüfteams an.
Ein zertifizierter Prüfer muss außerdem gut sehen können. ISO 9712 verlangt einen Test des Nahsehvermögens und des Farbsehens. Den Nahsehtest müssen Sie nach der Zertifizierung jedes Jahr wiederholen.
Sie suchen einen Prüfer für ein Projekt? Lesen Sie mehr über VT-Stufe 2 und VT-Stufe 3. Auch für den jährlichen Sehtest nach ISO 9712 können Sie zu uns kommen.
VT und andere ZfP-Verfahren
VT erfasst nur, was an der Oberfläche sichtbar ist. Für Fehler unter der Oberfläche oder im Inneren der Naht sind andere Verfahren nötig. ISO 17635 enthält die allgemeinen Regeln für die Auswahl.
| Verfahren | Was es findet | Durchführung | Zulässigkeit |
|---|---|---|---|
| VT (Sichtprüfung) | Sichtbare Unregelmäßigkeiten und Maßabweichungen | ISO 17637 | ISO 5817 |
| PT (Eindringprüfung) | Zur Oberfläche offene Risse und Poren | ISO 3452-1 | ISO 23277 |
| MT (Magnetpulverprüfung) | Fehler an oder dicht unter der Oberfläche von magnetisierbarem Stahl | ISO 17638 | ISO 23278 |
| UT (Ultraschallprüfung) | Innere Fehler wie Bindefehler und Risse | ISO 17640 | ISO 11666 |
| RT (Durchstrahlungsprüfung) | Innere Fehler wie Poren und Schlackeneinschlüsse | ISO 17636-1 und -2 | ISO 10675-1 |
Welches Verfahren Sie einsetzen und welchen Anteil der Nähte Sie prüfen, legt die Anwendungsnorm oder das Projekt fest, zum Beispiel EN 1090-2 für Stahltragwerke. Mehr dazu lesen Sie in unserem Artikel über Schweißaufsicht und EN 1090.

Marnix Sombroek
Spezialist für Schweißkoordination, Schweißnahtprüfung und Schweißerqualifikationen
- IWT
- IWI-C
- VT-3
Marnix ist Ihr Ansprechpartner bei Sombroek W.E. für Fragen zu Schweißtechnik, Prüfung und Qualifikationen. In diesem Artikel verbindet er die Anforderungen der Norm mit den Entscheidungen, die Sie in der Werkstatt treffen. Besprechen Sie für eine Beratung zu Ihrer Situation immer Ihre Arbeiten, Ihr Zertifikat und die Projektanforderungen.
Quellen und Hinweise
- ISO 17637:2016: Sichtprüfung von Schmelzschweißverbindungen.
- ISO 17635:2025: allgemeine Regeln für die zerstörungsfreie Prüfung von Schweißverbindungen.
- ISO 9712:2021: Qualifizierung und Zertifizierung von Personal der zerstörungsfreien Prüfung.
Diese Erläuterung ist allgemein und ersetzt nicht die Norm. Maßgeblich sind die gültige Normausgabe, Ihr Zertifikat und die Projektanforderungen.
Die genannten Fachgebiete und Qualifikationen entsprechen den Unternehmensinformationen von Sombroek W.E. Quellenlinks mit ↗ öffnen sich in einem neuen Tab.