


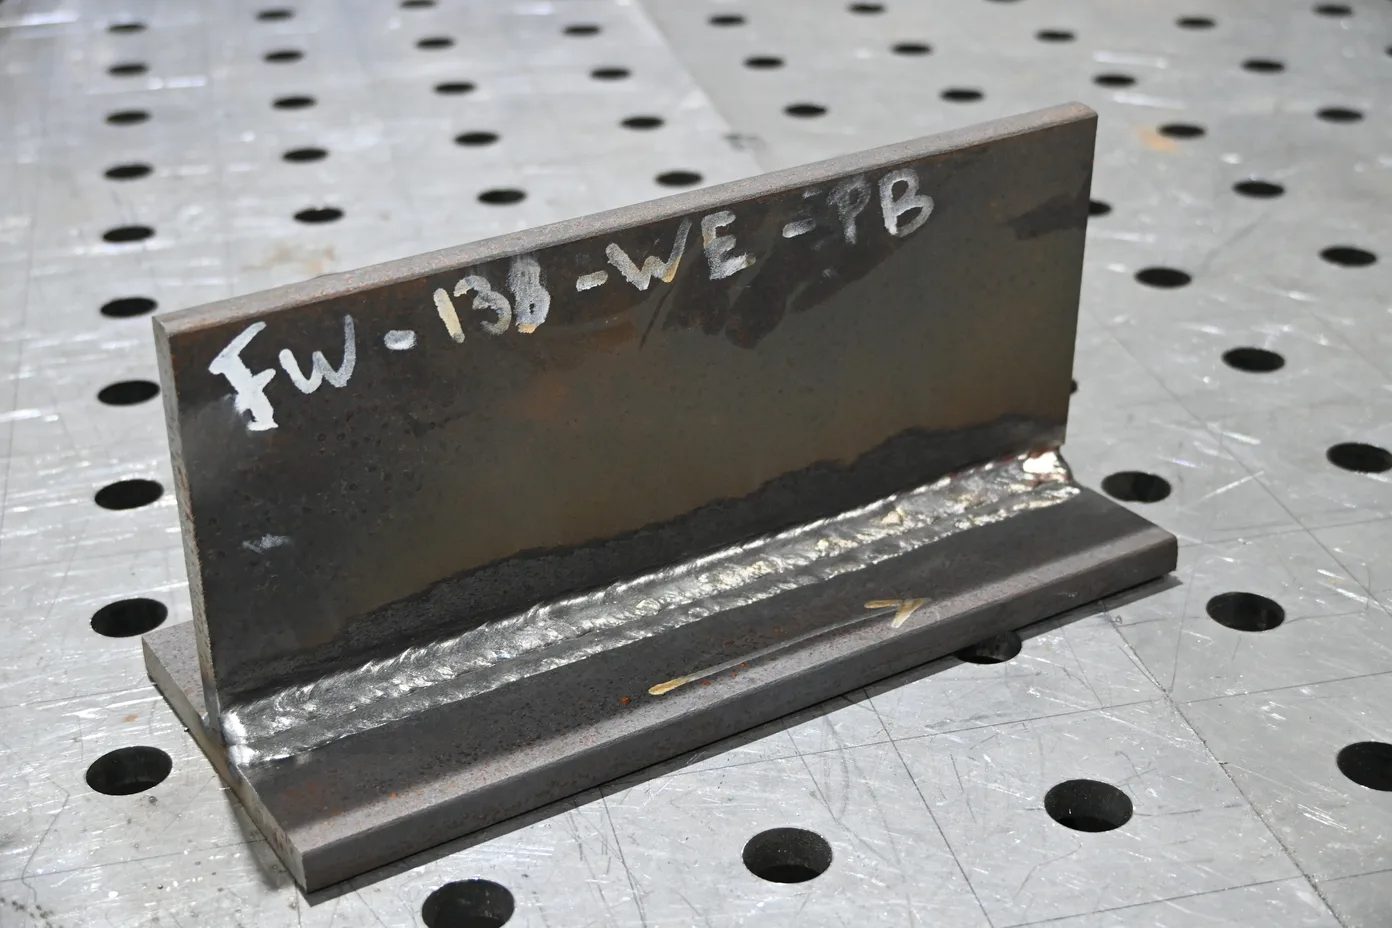
ISO 5817: Bewertungsgruppen B, C und D erklärt
Was bedeutet „Schweißen nach ISO 5817, Bewertungsgruppe C“? Wir erklären die Gruppen B, C und D mit Beispielen und dem Bezug zu EN 1090.
Was ist ISO 5817?
Auf Zeichnungen und in Ausschreibungen steht oft: Schweißen nach ISO 5817, Bewertungsgruppe C. Doch was bedeutet das in der Praxis? In diesem Artikel erfahren Sie, was die Bewertungsgruppen B, C und D beinhalten, wie sie bei der Sichtprüfung angewendet werden und welche Gruppe zu EN 1090 gehört.
ISO 5817 legt fest, welche Unregelmäßigkeiten in Schmelzschweißverbindungen an Stahl, Nickel, Titan und deren Legierungen zulässig sind, bei Werkstoffdicken ab 0,5 mm. Die Norm gilt für voll durchgeschweißte Stumpfnähte und für alle Kehlnähte. Die aktuelle Fassung ist ISO 5817:2023, die vierte Ausgabe. Für Aluminium gibt es eine eigene Norm: ISO 10042.
Für Namen und Nummern der Unregelmäßigkeiten nutzt ISO 5817 die Einteilung nach ISO 6520-1. So steht 100 für Risse, 2011 für Gasporen, 5011 und 5012 für Einbrandkerben und 502 für eine zu große Nahtüberhöhung bei Stumpfnähten.
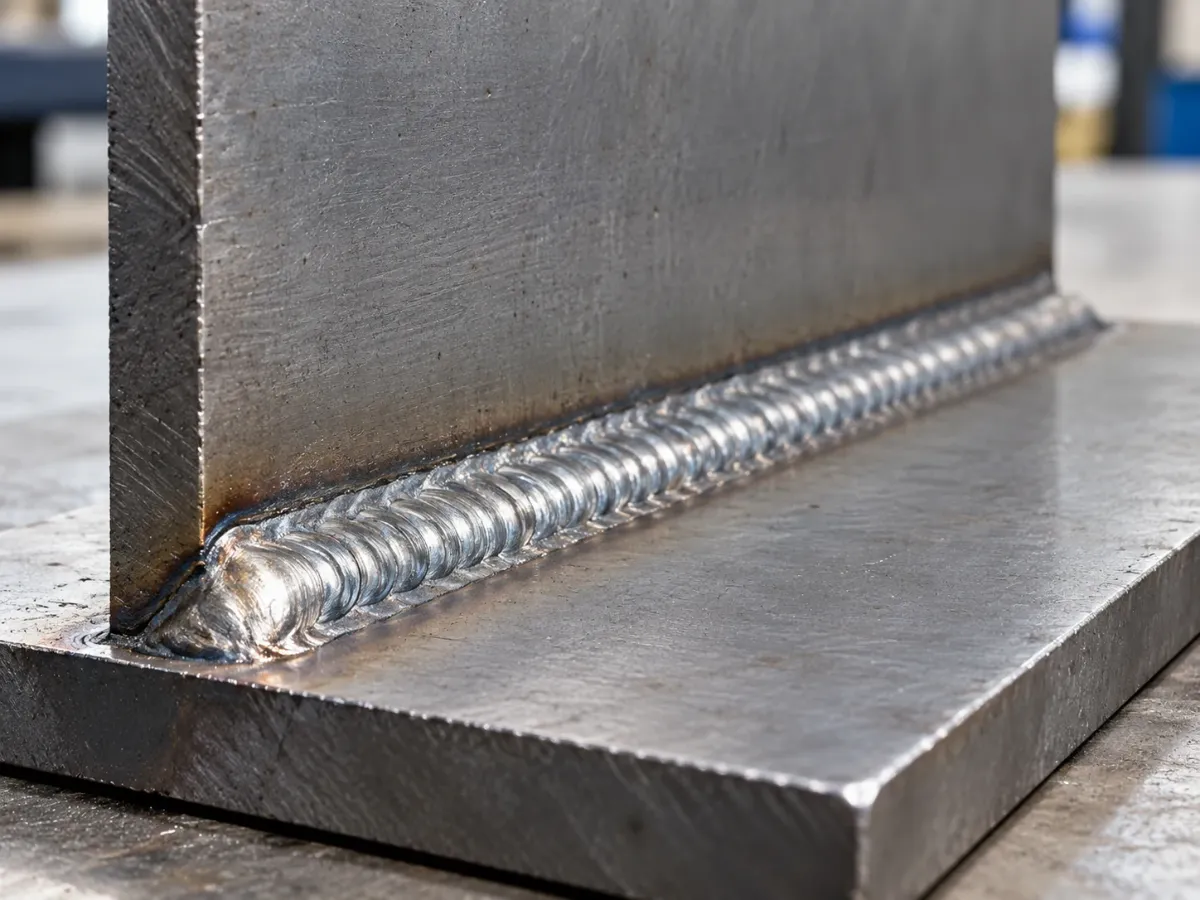
Bewertungsgruppen B, C und D im Überblick
| Gruppe | Anforderung | Wo sie Ihnen begegnet |
|---|---|---|
| B | Hoch, die strengste Anforderung | Schweißerprüfungen, stärker beanspruchte Tragwerke, EXC3 |
| C | Mittel | Die meisten Stahltragwerke, EXC2 |
| D | Niedrig | Einfache, gering beanspruchte Konstruktionen, EXC1 |
Wichtig: Bewertungsgruppe B bedeutet nicht, dass eine Naht fehlerfrei sein muss. Auch in Gruppe B sind kleine Formabweichungen und Poren zulässig, allerdings in engen Grenzen. Risse sind in keiner Gruppe zulässig.
Ein Beispiel: Wie groß ist der Unterschied?
Nehmen wir eine zu große Nahtüberhöhung (502) bei einer Stumpfnaht mit einer Nahtbreite b von 10 mm. Die zulässige Überhöhung h ergibt sich aus einer Formel, die von Gruppe zu Gruppe strenger wird:
| Gruppe | Regel | Bei b = 10 mm |
|---|---|---|
| D | h ≤ 1 mm + 0,25 × b, max. 10 mm | 3,5 mm |
| C | h ≤ 1 mm + 0,15 × b, max. 7 mm | 2,5 mm |
| B | h ≤ 1 mm + 0,1 × b, max. 5 mm | 2,0 mm |
Bei Einbrandkerben (5011/5012) und Werkstoffen über 3 mm Dicke beträgt die zulässige Tiefe 0,2 × t (max. 1 mm) in Gruppe D, 0,1 × t (max. 0,5 mm) in Gruppe C und 0,05 × t (max. 0,5 mm) in Gruppe B. Bei 6 mm Blechdicke sind das also 1 mm, 0,5 mm und 0,3 mm. Eine Naht, die „gut genug“ aussieht, kann in Gruppe B also trotzdem abgelehnt werden.
ISO 5817 bei der Sichtprüfung
Bei der Sichtprüfung (VT) nach ISO 17637 beurteilt der Prüfer die Nahtoberfläche: Form, Maße und sichtbare Unregelmäßigkeiten. Diese Befunde werden mit der vereinbarten Bewertungsgruppe nach ISO 5817 verglichen. Für Prüfungen etwa mit Durchstrahlung oder Ultraschall gelten eigene Zulässigkeitsgrenzen; ISO 17635 zeigt, welche Zulässigkeitsgrenze zu welcher Bewertungsgruppe gehört.
Gutes Werkzeug ist dabei unverzichtbar: eine Schweißnahtlehre für a-Maß und Überhöhung, gute Beleuchtung und ein klarer Prüfbericht, wo sinnvoll mit Fotos.
Welche Gruppe gehört zu EN 1090?
EN 1090-2 verknüpft die Ausführungsklasse mit einer Bewertungsgruppe nach ISO 5817: EXC1 mit Gruppe D, EXC2 im Allgemeinen mit Gruppe C, EXC3 mit Gruppe B und EXC4 mit B+, einer verschärften Form von Gruppe B mit zusätzlichen Anforderungen. Für ermüdungsbeanspruchte Nähte kann der Planer strengere Anforderungen festlegen. ISO 5817 gibt dazu ergänzende Hinweise in Anhang B.
Steht nichts in der Ausschreibung oder auf der Zeichnung? Dann fragen Sie beim Auftraggeber oder Tragwerksplaner nach und gehen Sie nicht automatisch von Gruppe C aus.
Tipps für die Werkstatt
- Tragen Sie die geforderte Bewertungsgruppe auf der Zeichnung oder im Schweißplan ein, damit alle wissen, was die Naht erfüllen muss.
- Sorgen Sie dafür, dass Schweißer die Grenzen kennen, besonders bei Gruppe B.
- Prüfen Sie nicht nur nach dem Schweißen, sondern auch zwischendurch, etwa die Wurzellage. So vermeiden Sie Reparaturen.
- Halten Sie Befunde in einem Bericht fest, damit Sie nachweisen können, dass die Arbeit den Anforderungen entspricht.
Übrigens werden Schweißer schon bei ihrer Prüfung nach Gruppe B bewertet. Mehr dazu in unserem Artikel Schweißerprüfung nach ISO 9606-1: So bereiten Sie sich richtig vor.

Marnix Sombroek
Spezialist für Schweißkoordination, Schweißnahtprüfung und Schweißerqualifikationen
- IWT
- IWI-C
- VT-3
Marnix ist Ihr Ansprechpartner bei Sombroek W.E. für Fragen zu Schweißtechnik, Prüfung und Qualifikationen. In diesem Artikel verbindet er die Anforderungen der Norm mit den Entscheidungen, die Sie in der Werkstatt treffen. Besprechen Sie für eine Beratung zu Ihrer Situation immer Ihre Arbeiten, Ihr Zertifikat und die Projektanforderungen.
Quellen und Hinweise
- ISO 5817:2023: Bewertungsgruppen von Unregelmäßigkeiten in Schmelzschweißverbindungen.
- Kiwa: Übersicht der Grenzwerte nach ISO 5817 (Englisch).
- TWI: Fertigungsanforderungen nach EN 1090-2.
Diese Erläuterung ist allgemein und ersetzt nicht die Norm. Maßgeblich sind die gültige Normausgabe, Ihr Zertifikat und die Projektanforderungen.
Die genannten Fachgebiete und Qualifikationen entsprechen den Unternehmensinformationen von Sombroek W.E. Quellenlinks mit ↗ öffnen sich in einem neuen Tab.