


ISO 5817: kwaliteitsniveaus B, C en D uitgelegd
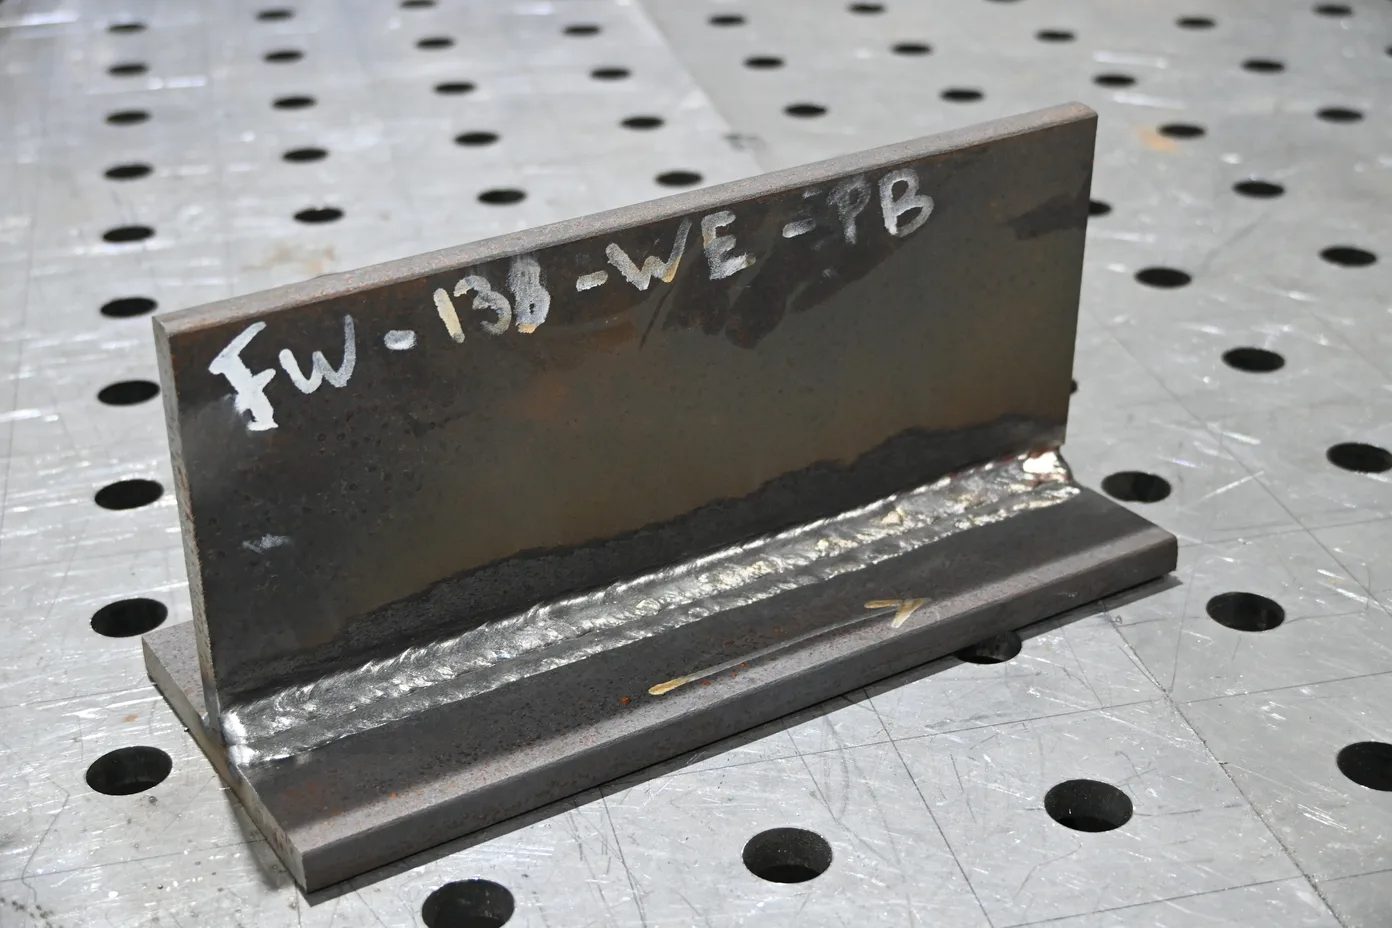
Wat betekent ‘lassen volgens ISO 5817 niveau C’? We leggen de kwaliteitsniveaus B, C en D uit, met voorbeelden en de koppeling met EN 1090.
Wat is ISO 5817?
Op tekeningen en in bestekken staat vaak: lassen volgens ISO 5817, niveau C. Maar wat betekent dat in de praktijk? In dit artikel lees je wat de kwaliteitsniveaus B, C en D inhouden, hoe ze bij visuele inspectie worden gebruikt en welk niveau bij EN 1090 hoort.
ISO 5817 legt vast welke lasonvolkomenheden toelaatbaar zijn in smeltlassen in staal, nikkel, titanium en hun legeringen, bij materiaaldiktes vanaf 0,5 mm. De norm geldt voor volledig doorgelaste stompe lassen en voor alle hoeklassen. De huidige versie is ISO 5817:2023, de vierde editie. Voor aluminium bestaat een aparte norm: ISO 10042.
Voor de namen en nummers van onvolkomenheden gebruikt ISO 5817 de indeling uit ISO 6520-1. Zo staat 100 voor scheuren, 2011 voor gasporiën, 5011 en 5012 voor randinkarteling en 502 voor te veel lasmetaal bij een stompe las.
Niveau B, C en D in het kort
| Niveau | Eis | Waar je het tegenkomt |
|---|---|---|
| B | Streng, de hoogste eis | Lasproeven, zwaarder belaste constructies, EXC3 |
| C | Gemiddeld | De meeste staalconstructies, EXC2 |
| D | Matig | Eenvoudige, licht belaste constructies, EXC1 |
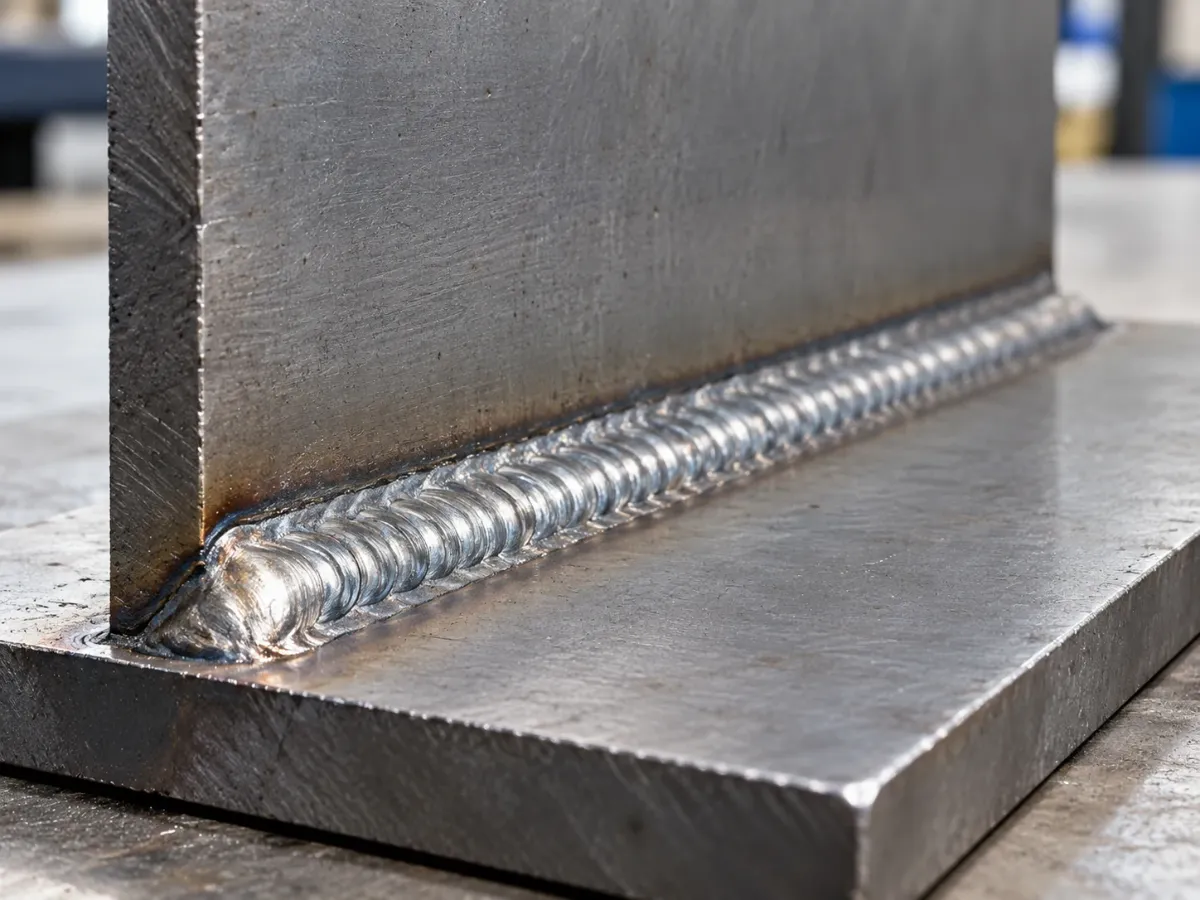
Let op: niveau B betekent niet dat een las foutloos moet zijn. Ook binnen niveau B zijn kleine vormafwijkingen en poriën toegestaan, maar binnen strakke grenzen. Scheuren zijn in geen enkel niveau toegestaan.
Een voorbeeld: hoe groot is het verschil?
Neem te veel lasmetaal (502) bij een stompe las, met een lasbreedte b van 10 mm. De toegestane overdikte h volgt uit een formule die per niveau strenger wordt:
| Niveau | Regel | Bij b = 10 mm |
|---|---|---|
| D | h ≤ 1 mm + 0,25 × b, maximaal 10 mm | 3,5 mm |
| C | h ≤ 1 mm + 0,15 × b, maximaal 7 mm | 2,5 mm |
| B | h ≤ 1 mm + 0,1 × b, maximaal 5 mm | 2,0 mm |
Bij randinkarteling (5011/5012) en materiaal dikker dan 3 mm is de toegestane diepte 0,2 × t (maximaal 1 mm) bij niveau D, 0,1 × t (maximaal 0,5 mm) bij niveau C en 0,05 × t (maximaal 0,5 mm) bij niveau B. Bij een plaatdikte van 6 mm is dat dus 1 mm, 0,5 mm en 0,3 mm. Een las die er ‘mooi genoeg’ uitziet, kan bij niveau B dus toch worden afgekeurd.
ISO 5817 bij visuele inspectie
Bij visuele inspectie (VT) volgens ISO 17637 beoordeelt de inspecteur de las aan het oppervlak: de vorm, de afmetingen en zichtbare onvolkomenheden. Die bevindingen worden getoetst aan het afgesproken niveau uit ISO 5817. Voor onderzoek met bijvoorbeeld röntgen of ultrasoon gelden aparte acceptatieniveaus; ISO 17635 geeft aan welk acceptatieniveau bij welk kwaliteitsniveau hoort.
Goed gereedschap is daarbij onmisbaar: een lasmeter voor a-hoogte en overdikte, goede verlichting en een duidelijk inspectierapport met foto’s waar dat helpt.
Welk niveau hoort bij EN 1090?
EN 1090-2 koppelt de uitvoeringsklasse aan een kwaliteitsniveau uit ISO 5817: EXC1 hoort bij niveau D, EXC2 in het algemeen bij niveau C, EXC3 bij niveau B en EXC4 bij niveau B+, een aangescherpte versie van niveau B met aanvullende eisen. Voor lassen die op vermoeiing worden belast, kan de ontwerper strengere eisen stellen. ISO 5817 geeft daarvoor aanvullende richtlijnen in bijlage B.
Staat er niets in het bestek of op de tekening? Vraag het dan na bij de opdrachtgever of de constructeur, en ga er niet automatisch van uit dat niveau C geldt.
Tips voor de werkplaats
- Zet het vereiste kwaliteitsniveau op de tekening of in de lasplanning, zodat iedereen weet waaraan de las moet voldoen.
- Laat lassers weten waar de grenzen liggen, zeker bij niveau B.
- Beoordeel niet alleen na het lassen, maar ook tussendoor, bijvoorbeeld de grondlaag. Zo voorkom je reparaties.
- Leg bevindingen vast in een rapport, zodat je kunt aantonen dat het werk voldoet.
Lassers worden overigens bij hun lasproef al getoetst aan niveau B. Meer daarover lees je in ons artikel lasproef ISO 9606-1: zo bereid je je goed voor.

Marnix Sombroek
Specialist in lascoördinatie, lasinspectie en lasserkwalificaties
- IWT
- IWI-C
- VT-3
Marnix is je aanspreekpunt bij Sombroek W.E. voor vragen over lastechniek, inspectie en kwalificaties. In dit artikel maakt hij de verbinding tussen normeisen en de keuzes die je in de werkplaats maakt. Bespreek voor advies over jouw situatie altijd je werkzaamheden, certificaat en projecteisen.
Bronnen en verantwoording
- ISO 5817:2023: kwaliteitsniveaus voor onvolkomenheden in smeltlassen.
- Kiwa: overzicht van grenswaarden uit ISO 5817 (Engels).
- TWI: fabricage-eisen uit EN 1090-2.
Deze uitleg is algemeen en vervangt de norm niet. De toepasselijke normeditie, je certificaat en de projecteisen zijn bepalend.
De vermelde specialismen en kwalificaties sluiten aan op de bedrijfsinformatie van Sombroek W.E. Bronlinks met ↗ openen in een nieuw tabblad.