


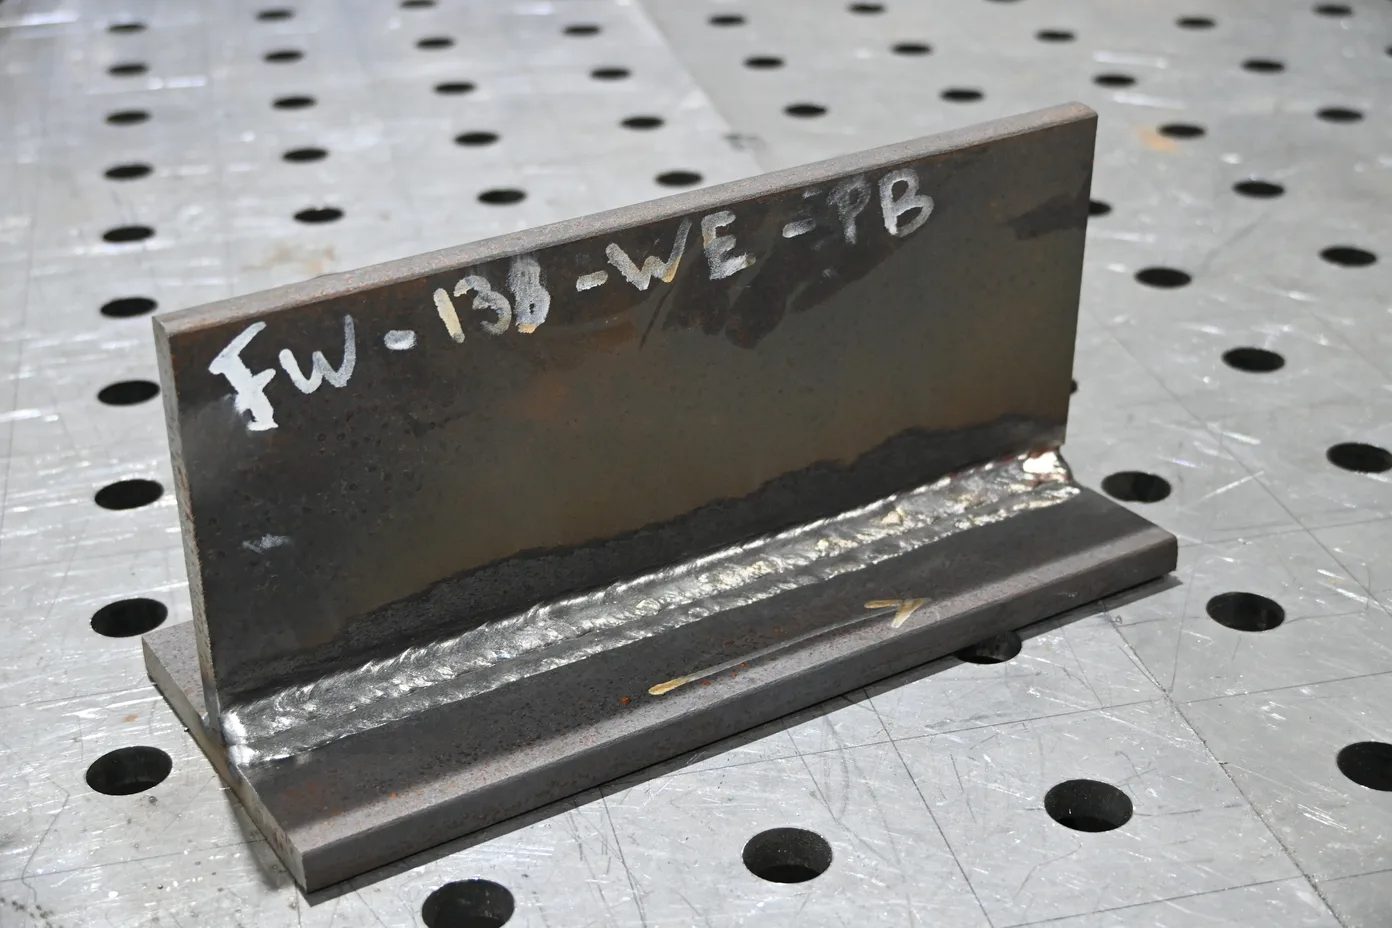
ISO 5817: niveles de calidad B, C y D explicados
¿Qué significa «soldar según ISO 5817, nivel C»? Explicamos los niveles de calidad B, C y D, con ejemplos y su relación con EN 1090.
¿Qué es ISO 5817?
En planos y pliegos de condiciones aparece a menudo: soldadura según ISO 5817, nivel C. Pero ¿qué significa eso en la práctica? En este artículo verá qué implican los niveles de calidad B, C y D, cómo se aplican en la inspección visual y qué nivel corresponde a EN 1090.
ISO 5817 establece qué imperfecciones son admisibles en las soldaduras por fusión de acero, níquel, titanio y sus aleaciones, con espesores a partir de 0,5 mm. La norma se aplica a soldaduras a tope con penetración completa y a todas las soldaduras en ángulo. La versión actual es ISO 5817:2023, la cuarta edición. Para el aluminio existe una norma aparte: ISO 10042.
Para los nombres y números de las imperfecciones, ISO 5817 utiliza la clasificación de ISO 6520-1. Por ejemplo, 100 corresponde a grietas, 2011 a poros, 5011 y 5012 a mordeduras y 502 al sobreespesor excesivo en una soldadura a tope.
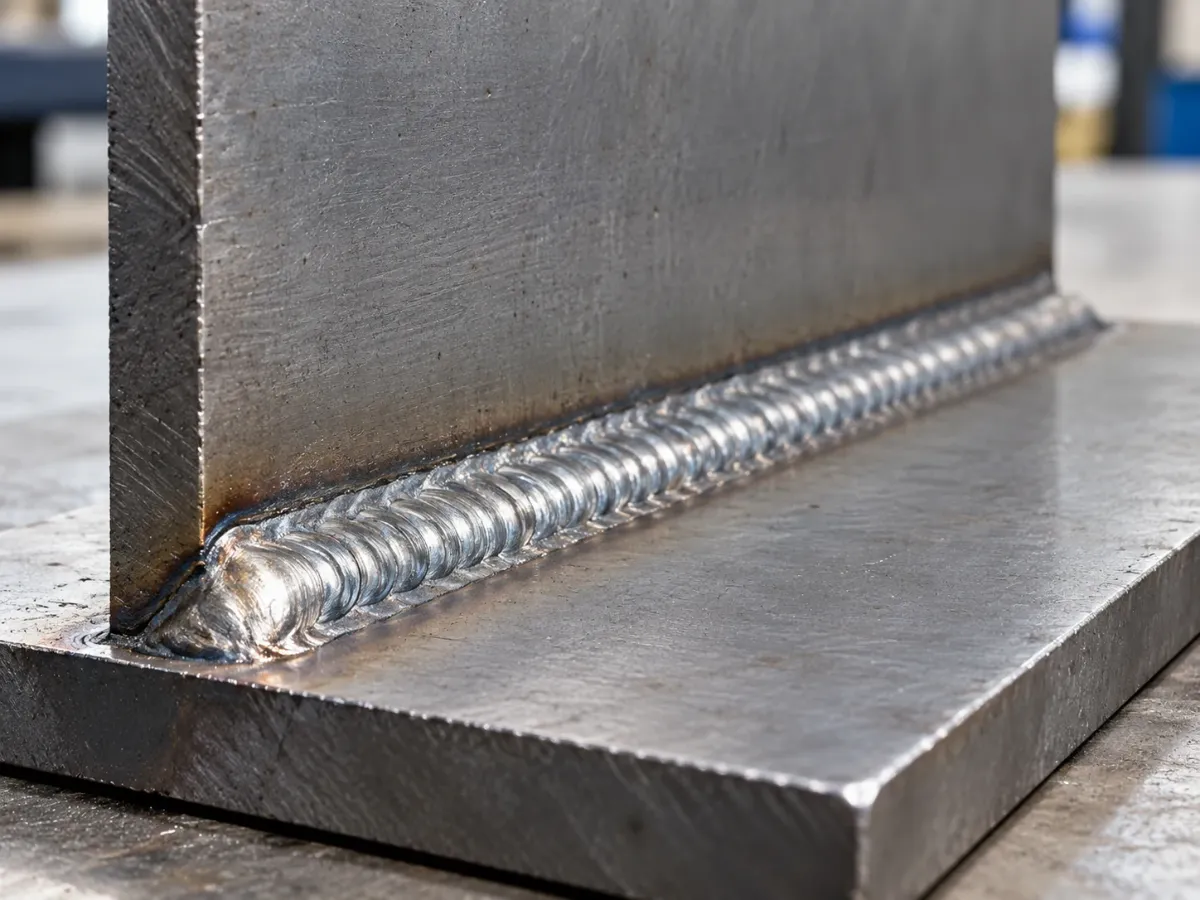
Niveles B, C y D de un vistazo
| Nivel | Exigencia | Dónde se aplica |
|---|---|---|
| B | Elevada, la más exigente | Pruebas de soldadores, estructuras más solicitadas, EXC3 |
| C | Intermedia | La mayoría de las estructuras de acero, EXC2 |
| D | Moderada | Estructuras sencillas y poco solicitadas, EXC1 |
Atención: el nivel B no significa que la soldadura deba ser perfecta. También en el nivel B se admiten pequeñas desviaciones de forma y poros, pero dentro de límites estrictos. Las grietas no se admiten en ningún nivel.
Un ejemplo: ¿cuánta diferencia hay?
Tomemos el sobreespesor excesivo (502) en una soldadura a tope con un ancho de cordón b de 10 mm. El sobreespesor admisible h sale de una fórmula que se endurece en cada nivel:
| Nivel | Regla | Con b = 10 mm |
|---|---|---|
| D | h ≤ 1 mm + 0,25 × b, máx. 10 mm | 3,5 mm |
| C | h ≤ 1 mm + 0,15 × b, máx. 7 mm | 2,5 mm |
| B | h ≤ 1 mm + 0,1 × b, máx. 5 mm | 2,0 mm |
En las mordeduras (5011/5012) con espesores superiores a 3 mm, la profundidad admisible es de 0,2 × t (máx. 1 mm) en el nivel D, 0,1 × t (máx. 0,5 mm) en el nivel C y 0,05 × t (máx. 0,5 mm) en el nivel B. Con una chapa de 6 mm, eso supone 1 mm, 0,5 mm y 0,3 mm. Una soldadura que parece «suficientemente buena» puede, por tanto, rechazarse en el nivel B.
ISO 5817 en la inspección visual
En la inspección visual (VT) según ISO 17637, el inspector evalúa la superficie de la soldadura: forma, dimensiones e imperfecciones visibles. Esos hallazgos se comparan con el nivel acordado de ISO 5817. Los ensayos con radiografía o ultrasonidos, por ejemplo, tienen sus propios niveles de aceptación; ISO 17635 indica qué nivel de aceptación corresponde a cada nivel de calidad.
Unas buenas herramientas son imprescindibles: una galga de soldadura para el espesor de garganta y el sobreespesor, buena iluminación y un informe de inspección claro, con fotos cuando ayudan.
¿Qué nivel corresponde a EN 1090?
EN 1090-2 vincula la clase de ejecución a un nivel de calidad de ISO 5817: EXC1 al nivel D, EXC2 en general al nivel C, EXC3 al nivel B y EXC4 al nivel B+, una versión más estricta del nivel B con requisitos adicionales. Para soldaduras sometidas a fatiga, el proyectista puede fijar requisitos más estrictos. ISO 5817 ofrece orientación adicional al respecto en el anexo B.
¿No se indica nada en el pliego ni en el plano? Consulte entonces con el cliente o el calculista, y no dé por hecho que se aplica el nivel C.
Consejos para el taller
- Indique el nivel de calidad exigido en el plano o en la planificación de soldadura, para que todos sepan qué debe cumplir la soldadura.
- Asegúrese de que los soldadores conocen los límites, sobre todo en el nivel B.
- No evalúe solo al final, sino también durante el proceso, por ejemplo la pasada de raíz. Así evitará reparaciones.
- Registre los hallazgos en un informe para poder demostrar que el trabajo cumple.
Por cierto, los soldadores ya se evalúan con el nivel B en su prueba de soldadura. Más información en nuestro artículo prueba de soldadura ISO 9606-1: cómo prepararse bien.

Marnix Sombroek
Especialista en coordinación de soldadura, inspección de soldadura y cualificación de soldadores
- IWT
- IWI-C
- VT-3
Marnix es su persona de contacto en Sombroek W.E. para preguntas sobre técnica de soldadura, inspección y cualificaciones. En este artículo relaciona los requisitos de la norma con las decisiones que se toman en el taller. Para un asesoramiento sobre su situación, consulte siempre sus trabajos, su certificado y los requisitos del proyecto.
Fuentes y referencias
- ISO 5817:2023: niveles de calidad para imperfecciones en uniones soldadas por fusión.
- Kiwa: resumen de límites de ISO 5817 (en inglés).
- TWI: requisitos de fabricación de EN 1090-2.
Esta explicación es general y no sustituye a la norma. Son determinantes la edición aplicable de la norma, su certificado y los requisitos del proyecto.
Las especialidades y cualificaciones mencionadas corresponden a la información de empresa de Sombroek W.E. Los enlaces a fuentes marcados con ↗ se abren en una pestaña nueva.