


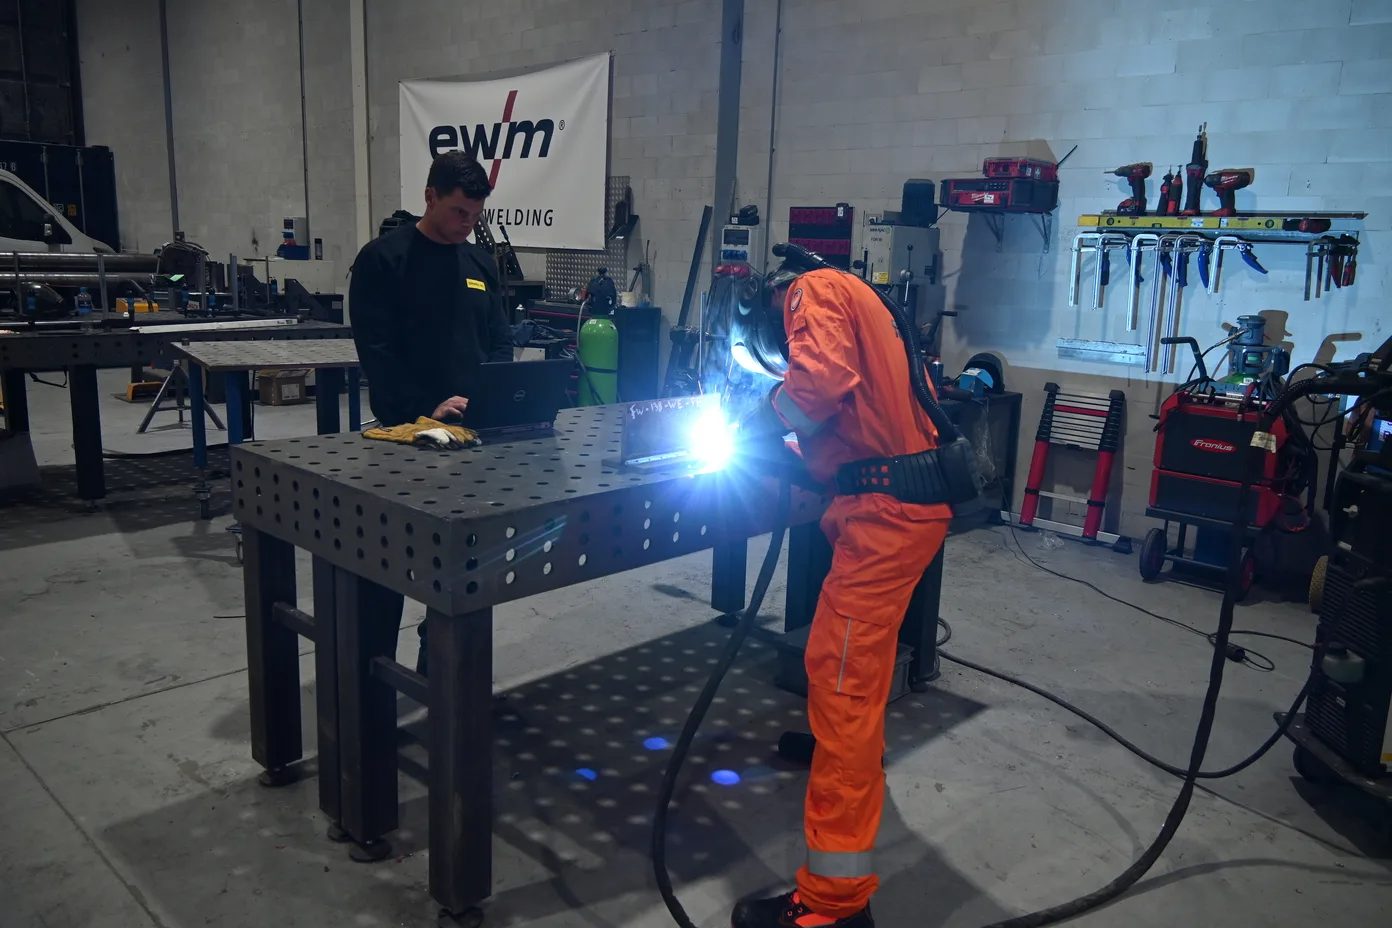
Prueba de soldadura ISO 9606-1: cómo prepararse bien
Cómo se desarrolla una prueba de soldadura según ISO 9606-1, en qué se fija el examinador y qué puede hacer para aprobar a la primera. Ocho consejos prácticos.
¿Qué evalúa realmente una prueba de soldadura?
La prueba de soldadura decide si pronto tendrá un certificado de soldadura. La buena noticia: con una buena preparación, las probabilidades de aprobar son altas. En este artículo verá cómo se desarrolla una prueba según ISO 9606-1, en qué se fija el examinador y qué puede hacer usted para aprobar a la primera.
En una prueba según ISO 9606-1 lo que cuenta es su oficio: ¿es capaz de realizar una soldadura de buena calidad siguiendo una especificación de procedimiento de soldadura (WPS)? El examinador no solo mira el resultado final, sino también su forma de trabajar. ¿Sigue la WPS, trabaja con orden y controla el proceso?
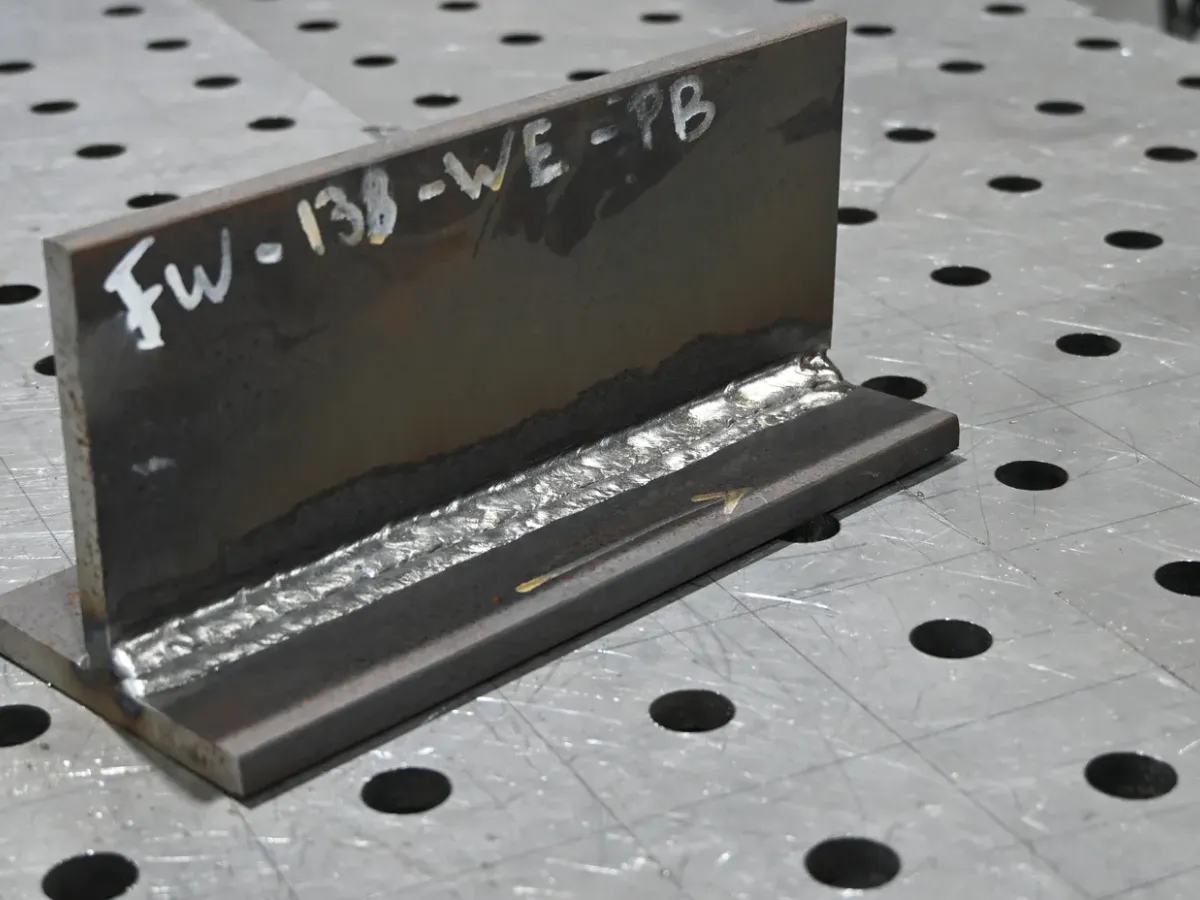
La probeta determina además el rango de su certificado: el proceso de soldadura, el tipo de unión (a tope o en ángulo), chapa o tubo, el espesor, el diámetro y la posición. Por eso conviene elegir de antemano, junto con el organismo examinador, una probeta que se ajuste al trabajo que realmente hace. ¿Quiere cubrir varios diámetros o espesores a la vez? Lea nuestro artículo sobre el certificado de soldadura combinado 141.
Así se desarrolla la prueba
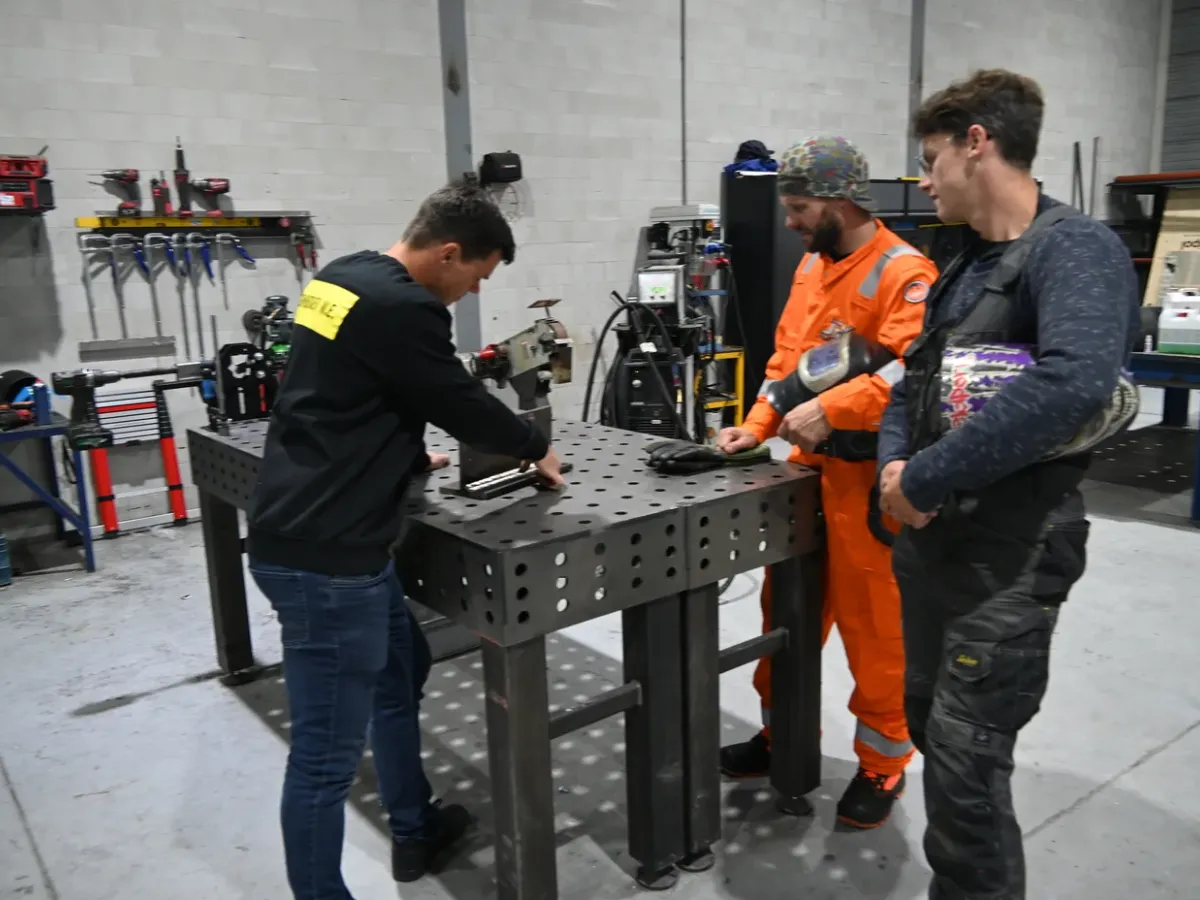
- Preparación. Recibe la (p)WPS, el material y la probeta. El examinador registra sus datos y marca la probeta.
- Soldadura supervisada. El examinador está presente mientras suelda. Usted suelda según la WPS, en la posición acordada.
- Parada y reanudación. La probeta debe incluir al menos una parada y reanudación, tanto en la pasada de raíz como en la de acabado. Ese punto se marca para poder evaluarlo después.
- Inspección visual. Cada probeta se evalúa primero de forma visual según ISO 17637.
- Ensayos complementarios. Según el proceso y el tipo de unión, después se realiza, por ejemplo, un ensayo radiográfico, de doblado o de rotura. En una soldadura en ángulo suele ser un ensayo de rotura o un examen macrográfico.
- Certificado. Si todo cumple los requisitos, se emite su certificado.
¿En qué se fija el examinador?
La evaluación se basa en ISO 5817. Para una prueba de soldadura se aplica, por lo general, el nivel de calidad B, el más exigente. Para algunas imperfecciones de forma, como el exceso de metal de aportación o una soldadura en ángulo demasiado convexa, se aplica el nivel C. En nuestro artículo sobre los niveles de calidad de ISO 5817 explicamos qué significan.
- Grietas y faltas de fusión: no se admiten.
- Pasada de raíz: penetración suficiente, sin falta de fusión ni mordedura en la raíz.
- Mordeduras y porosidad: solo dentro de límites estrictos.
- Parada y reanudación: una buena unión, sin falta de fusión ni cráter.
- Forma de la soldadura: una transición suave al metal base y, en soldaduras en ángulo, el espesor de garganta correcto.
El examinador también puede detener la prueba, por ejemplo si se aparta claramente de la WPS o si hacen falta reparaciones importantes.
8 consejos para aprobar a la primera
- Practique con la probeta real. Suelde antes el mismo material, el mismo espesor y la misma posición. Sobre todo la vertical ascendente (PF) y la de techo (PE) requieren práctica.
- Lea bien la WPS. Intensidad, tensión, material de aportación, gas, precalentamiento y secuencia de pasadas: respete los valores indicados.
- Prepare una junta limpia. Elimine cascarilla, óxido, aceite y humedad. Compruebe el ángulo del bisel, el talón y la separación.
- Puntee bien. Unos puntos firmes y bien colocados evitan que la separación se cierre.
- Cuide especialmente la pasada de raíz. Muchas pruebas fallan por falta de penetración o de fusión en la raíz.
- Practique la parada y la reanudación. Amole ligeramente el final del cordón y reanude un poco antes, para que la unión fluya bien.
- Limpie entre pasadas. Elimine a fondo la escoria y los óxidos, sobre todo con electrodo revestido y con hilo tubular.
- Trabaje con calma. No se deje apresurar. Solo puede amolar pequeñas imperfecciones en las pasadas de raíz y de relleno con permiso del examinador; la pasada de acabado se deja tal cual.
Después de la prueba: mantener vigente el certificado
¿Aprobado? Entonces empieza el seguimiento. Un certificado ISO 9606-1 debe confirmarse cada 6 meses y, según el método de revalidación, volver a evaluarse a los 2 o 3 años. En el artículo ¿cuánto tiempo es válido su certificado de soldadura? le explicamos cómo funciona. Con la app LAS-ID tiene sus certificados en el móvil y recibe un aviso a tiempo.

Marnix Sombroek
Especialista en coordinación de soldadura, inspección de soldadura y cualificación de soldadores
- IWT
- IWI-C
- VT-3
Marnix es su persona de contacto en Sombroek W.E. para preguntas sobre técnica de soldadura, inspección y cualificaciones. En este artículo relaciona los requisitos de la norma con las decisiones que se toman en el taller. Para un asesoramiento sobre su situación, consulte siempre sus trabajos, su certificado y los requisitos del proyecto.
Fuentes y referencias
- NEN-EN-ISO 9606-1: cualificación de soldadores, soldeo por fusión de aceros.
- ISO 5817:2023: niveles de calidad para imperfecciones en uniones soldadas por fusión.
- TWI: comparación entre EN 287-1 e ISO 9606-1.
Esta explicación es general y no sustituye a la norma. Son determinantes la edición aplicable de la norma, su certificado y los requisitos del proyecto.
Las especialidades y cualificaciones mencionadas corresponden a la información de empresa de Sombroek W.E. Los enlaces a fuentes marcados con ↗ se abren en una pestaña nueva.