


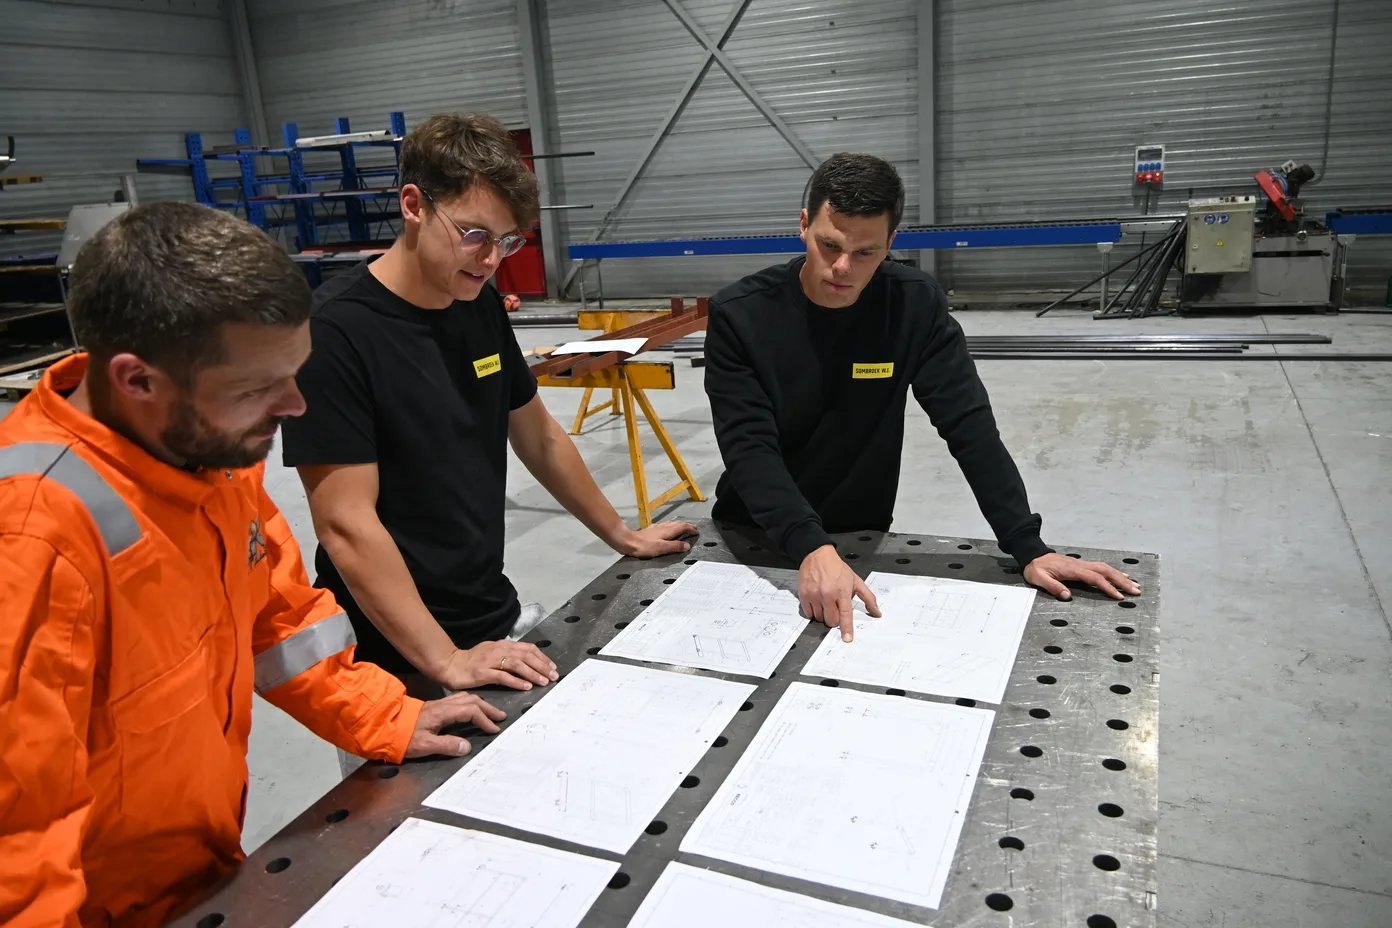
Coordinador de soldadura y EN 1090: ¿cuándo es necesario?
A partir de la clase de ejecución EXC2, la EN 1090 exige un coordinador de soldadura. ¿Qué hace, qué conocimientos necesita y qué supone para su empresa?
¿Qué hace un coordinador de soldadura?
¿Fabrica estructuras de acero soldadas con marcado CE? Entonces le afecta la norma EN 1090. A partir de la clase de ejecución EXC2, esa norma exige un coordinador de soldadura. En este artículo le explicamos qué hace un coordinador de soldadura, qué nivel de conocimientos se requiere y cómo organizarlo.
El coordinador de soldadura es responsable de todo lo relacionado con la soldadura, desde la preparación hasta el control final. Las tareas que conlleva se recogen en ISO 14731. La empresa designa al menos un coordinador de soldadura responsable: el Responsible Welding Coordinator (RWC).
El coordinador no tiene que hacerlo todo personalmente. Puede delegar tareas, pero sigue siendo responsable del conjunto. Eso sí, debe tener conocimientos y experiencia suficientes para los trabajos de soldadura que supervisa.
EN 1090: marcado CE y clases de ejecución
EN 1090-1 regula el marcado CE de los componentes estructurales de acero y aluminio. Desde el 1 de julio de 2014, ese marcado CE es obligatorio. EN 1090-2 contiene los requisitos técnicos para la ejecución de estructuras de acero, incluida la soldadura.
Los requisitos dependen de la clase de ejecución: de EXC1 a EXC4, de menor a mayor exigencia. Normalmente la clase la fijan el proyectista o el cliente. Si el pliego o el plano no indican nada, se aplica EXC2.
| Clase | Aplicación típica | Coordinador de soldadura | Requisitos de calidad ISO 3834 |
|---|---|---|---|
| EXC1 | Estructuras sencillas con consecuencias limitadas en caso de fallo | No obligatorio | Parte 4 (elementales) |
| EXC2 | La mayoría de los edificios residenciales y comerciales | Obligatorio | Parte 3 (normales) |
| EXC3 | Estructuras más exigentes, como puentes o estructuras sometidas a fatiga | Obligatorio | Parte 2 (completos) |
| EXC4 | Estructuras especiales con consecuencias muy graves en caso de fallo | Obligatorio | Parte 2 (completos) |
El nivel de calidad de las soldaduras también depende de la clase. Como base, EN 1090-2 asocia cada clase a un nivel de ISO 5817: desde el nivel D para EXC1 hasta el nivel B con requisitos adicionales para EXC4. Más información en nuestro artículo sobre los niveles de calidad de ISO 5817.
¿Qué nivel de conocimientos necesita el coordinador?
ISO 14731 distingue tres niveles de conocimientos técnicos: básico (B), específico (S) y completo (C, de comprehensive). En la práctica se suelen asociar a los diplomas internacionales IWS, IWT e IWE.
| Nivel de conocimientos | Se acredita a menudo con |
|---|---|
| B (básico) | IWS (Especialista Internacional en Soldadura) o una formación específica para EN 1090, como RWC-B |
| S (específico) | IWT (Técnico Internacional en Soldadura) |
| C (completo) | IWE (Ingeniero Internacional de Soldadura) |
El nivel necesario figura en EN 1090-2. Depende de la clase de ejecución, del tipo de acero y del espesor del material. Un ejemplo para EXC2 con S235 a S355: hasta 25 mm bastan conocimientos básicos, entre 25 y 50 mm se requieren conocimientos específicos y por encima de 50 mm conocimientos completos. Con resistencias mayores, como S420 a S700, y en EXC3, el listón está más alto. Para EXC4 siempre se exigen conocimientos completos.
¿Qué organiza el coordinador en la práctica?
Las tareas de ISO 14731 abarcan todo el proceso. Estas se repiten en cualquier taller.
- Revisar el pedido: ¿qué clase de ejecución, normas y requisitos se aplican al trabajo?
- Procedimientos de soldadura: disponer de WPS adecuadas y de sus cualificaciones (WPQR). Para EXC2 se admiten más vías, como procedimientos de soldadura normalizados o experiencia previa demostrable. Para EXC3 y EXC4 se necesita una cualificación del procedimiento con probeta según ISO 15614-1 o ISO 15613.
- Soldadores: comprobar que los soldadores están cualificados según ISO 9606-1 para el trabajo que realizan y confirmar la validez de sus certificados cada 6 meses.
- Materiales y consumibles: los materiales correctos, el almacenamiento adecuado y el secado de los electrodos.
- Inspección y END: decidir qué se controla, cómo y por quién, y cómo se tratan las desviaciones y reparaciones.
- Documentación: registrarlo todo de forma que el trabajo sea trazable, también para las auditorías.
Encontrará más información sobre los procedimientos en nuestro artículo sobre WPS, WPQR y cualificación de soldadores. Cómo se confirman y prorrogan los certificados se explica en ¿cuánto tiempo es válido su certificado de soldadura? Para la inspección visual de las soldaduras, consulte nuestro artículo sobre la inspección visual según ISO 17637.
Con la app LAS-ID, el coordinador ve en un solo resumen qué certificados de qué soldadores están vigentes y cuándo caduca alguno.
¿Externalizar la coordinación de soldadura o hacerla usted mismo?
No todas las empresas tienen un coordinador de soldadura en plantilla. Un taller más pequeño también puede trabajar con un coordinador externo, que acude en los momentos acordados y es responsable de la parte técnica de soldadura. En ese caso, deje claros los acuerdos por escrito: quién es el RWC, qué tareas corresponden a quién y con qué frecuencia está presente el coordinador.
Incluso con un coordinador propio, un apoyo adicional puede ser útil, por ejemplo para preparar una auditoría, afrontar un nuevo tipo de proyecto u organizar su documentación de soldadura.

Marnix Sombroek
Especialista en coordinación de soldadura, inspección de soldadura y cualificación de soldadores
- IWT
- IWI-C
- VT-3
Marnix es su persona de contacto en Sombroek W.E. para preguntas sobre técnica de soldadura, inspección y cualificaciones. En este artículo relaciona los requisitos de la norma con las decisiones que se toman en el taller. Para un asesoramiento sobre su situación, consulte siempre sus trabajos, su certificado y los requisitos del proyecto.
Fuentes y referencias
- ISO 14731:2019: coordinación del soldeo, tareas y responsabilidades.
- TWI: marcado CE, EN 1090 e ISO 3834.
- TWI: requisitos de fabricación de EN 1090-2.
Esta explicación es general y no sustituye a la norma. Son determinantes la edición aplicable de la norma, su certificado y los requisitos del proyecto.
Las especialidades y cualificaciones mencionadas corresponden a la información de empresa de Sombroek W.E. Los enlaces a fuentes marcados con ↗ se abren en una pestaña nueva.