


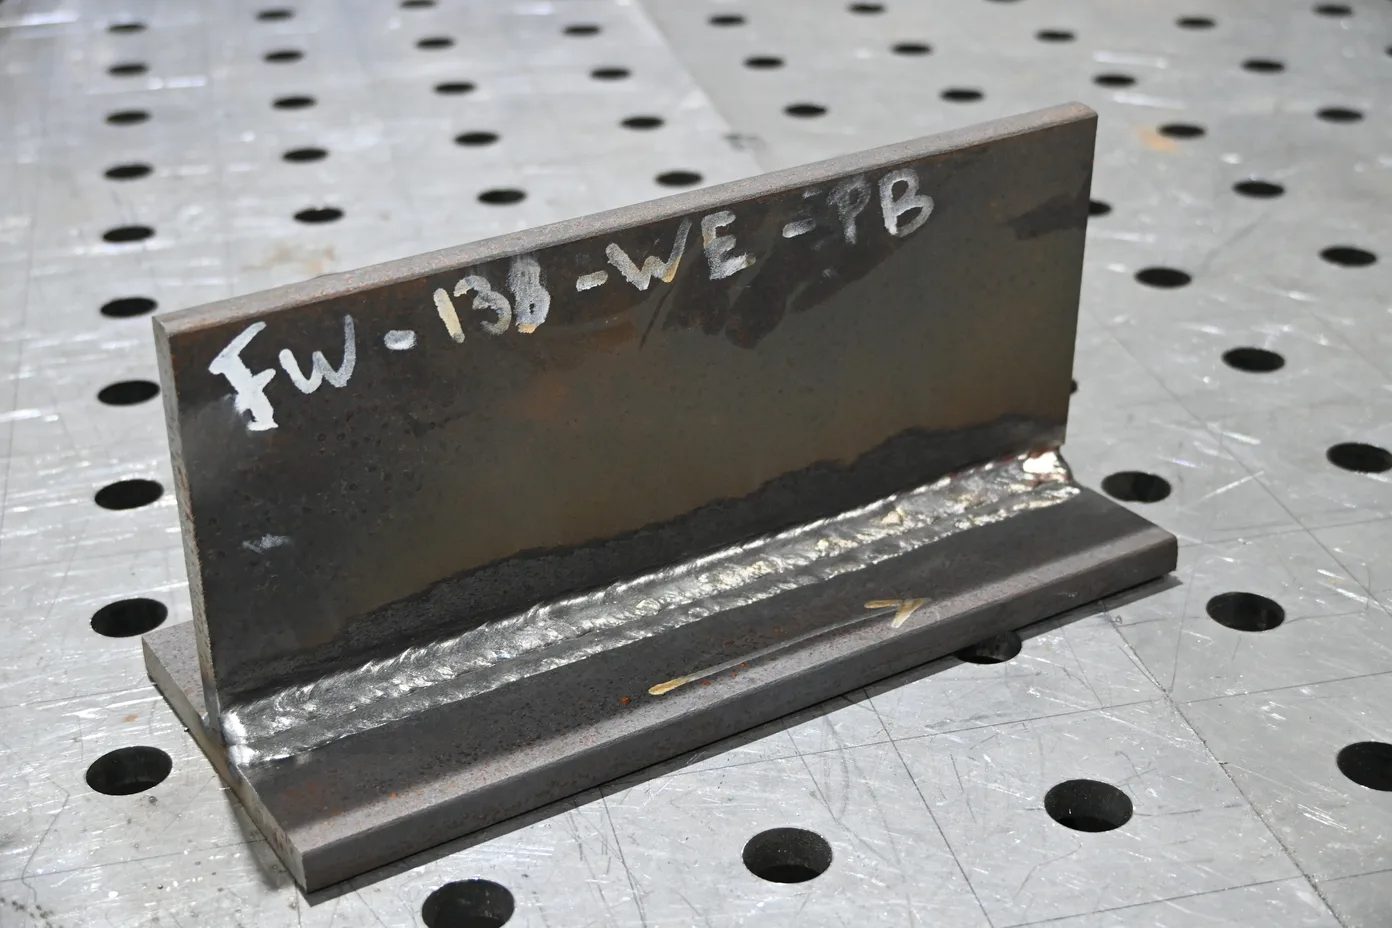
ISO 5817: poziomy jakości B, C i D w praktyce
Co oznacza „spawanie wg ISO 5817, poziom C”? Wyjaśniamy poziomy jakości B, C i D na przykładach i pokazujemy powiązanie z EN 1090.
Czym jest ISO 5817?
Na rysunkach i w specyfikacjach często pojawia się zapis: spawanie wg ISO 5817, poziom C. Co to oznacza w praktyce? W tym artykule wyjaśniamy, czym są poziomy jakości B, C i D, jak stosuje się je w badaniach wizualnych i jaki poziom odpowiada EN 1090.
ISO 5817 określa, jakie niezgodności są dopuszczalne w złączach spawanych stali, niklu, tytanu i ich stopów, przy grubościach od 0,5 mm. Norma obejmuje spoiny czołowe z pełnym przetopem oraz wszystkie spoiny pachwinowe. Aktualna wersja to ISO 5817:2023, czwarte wydanie. Dla aluminium istnieje osobna norma: ISO 10042.
Do nazw i numerów niezgodności ISO 5817 stosuje klasyfikację z ISO 6520-1. Na przykład 100 oznacza pęknięcia, 2011 pęcherze gazowe, 5011 i 5012 podtopienia, a 502 nadmierny nadlew lica spoiny czołowej.
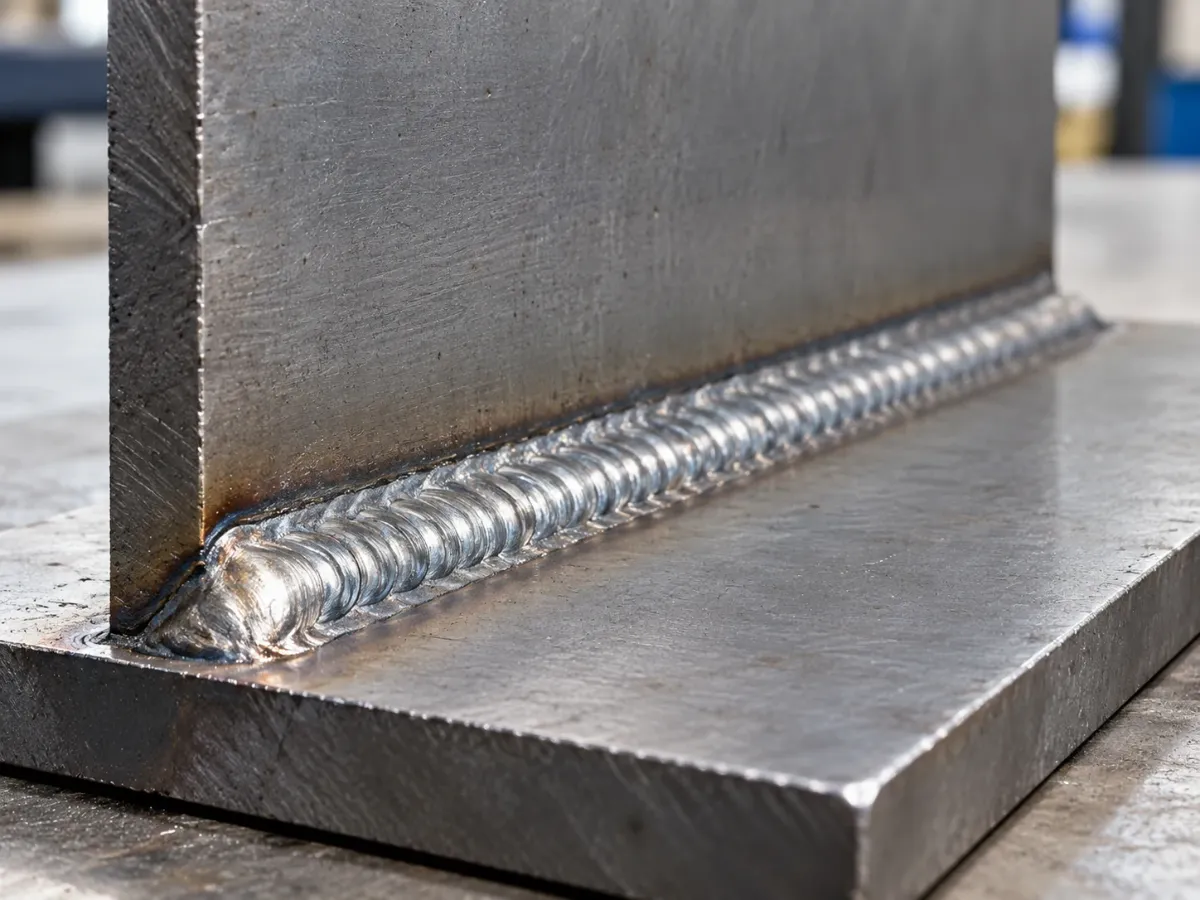
Poziomy B, C i D w skrócie
| Poziom | Wymagania | Gdzie się go spotyka |
|---|---|---|
| B | Wysokie, najostrzejsze | Egzaminy spawaczy, bardziej obciążone konstrukcje, EXC3 |
| C | Średnie | Większość konstrukcji stalowych, EXC2 |
| D | Umiarkowane | Proste, lekko obciążone konstrukcje, EXC1 |
Uwaga: poziom B nie oznacza, że spoina musi być bez skazy. Także na poziomie B dopuszcza się drobne odchyłki kształtu i pory, ale w wąskich granicach. Pęknięcia są niedopuszczalne na każdym poziomie.
Przykład: jak duża jest różnica?
Weźmy nadmierny nadlew lica (502) w spoinie czołowej o szerokości lica b = 10 mm. Dopuszczalna wysokość nadlewu h wynika ze wzoru, który na każdym poziomie jest ostrzejszy:
| Poziom | Zasada | Przy b = 10 mm |
|---|---|---|
| D | h ≤ 1 mm + 0,25 × b, maks. 10 mm | 3,5 mm |
| C | h ≤ 1 mm + 0,15 × b, maks. 7 mm | 2,5 mm |
| B | h ≤ 1 mm + 0,1 × b, maks. 5 mm | 2,0 mm |
Przy podtopieniach (5011/5012) w materiale grubszym niż 3 mm dopuszczalna głębokość wynosi 0,2 × t (maks. 1 mm) na poziomie D, 0,1 × t (maks. 0,5 mm) na poziomie C i 0,05 × t (maks. 0,5 mm) na poziomie B. Przy blasze o grubości 6 mm daje to 1 mm, 0,5 mm i 0,3 mm. Spoina, która wygląda „wystarczająco dobrze”, może więc na poziomie B zostać odrzucona.
ISO 5817 w badaniach wizualnych
Podczas badania wizualnego (VT) wg ISO 17637 inspektor ocenia powierzchnię spoiny: kształt, wymiary i widoczne niezgodności. Wyniki porównuje się z uzgodnionym poziomem ISO 5817. Dla badań np. radiograficznych czy ultradźwiękowych obowiązują osobne poziomy akceptacji; ISO 17635 wskazuje, który poziom akceptacji odpowiada któremu poziomowi jakości.
Niezbędne są dobre narzędzia: spoinomierz do pomiaru grubości spoiny i nadlewu, dobre oświetlenie oraz przejrzysty raport z badań, w razie potrzeby ze zdjęciami.
Jaki poziom odpowiada EN 1090?
EN 1090-2 łączy klasę wykonania z poziomem jakości wg ISO 5817: EXC1 z poziomem D, EXC2 z reguły z poziomem C, EXC3 z poziomem B, a EXC4 z poziomem B+, czyli zaostrzoną wersją poziomu B z dodatkowymi wymaganiami. Dla spoin obciążonych zmęczeniowo projektant może ustalić ostrzejsze wymagania. ISO 5817 zawiera na ten temat dodatkowe wskazówki w załączniku B.
W specyfikacji ani na rysunku nic nie podano? Warto wtedy zapytać zleceniodawcę lub konstruktora i nie zakładać automatycznie, że obowiązuje poziom C.
Wskazówki dla warsztatu
- Wpisz wymagany poziom jakości na rysunku lub w planie spawania, aby wszyscy wiedzieli, co musi spełniać spoina.
- Upewnij się, że spawacze znają granice, zwłaszcza na poziomie B.
- Oceniaj nie tylko po spawaniu, ale też w trakcie, np. warstwę przetopową. Dzięki temu unikniesz napraw.
- Zapisuj wyniki w raporcie, aby móc wykazać, że praca spełnia wymagania.
Spawacze są zresztą oceniani według poziomu B już na egzaminie. Więcej na ten temat w artykule egzamin spawalniczy ISO 9606-1: jak dobrze się przygotować.

Marnix Sombroek
Specjalista ds. koordynacji spawania, inspekcji spoin i kwalifikacji spawaczy
- IWT
- IWI-C
- VT-3
Marnix jest osobą kontaktową w Sombroek W.E. w sprawach technologii spawania, inspekcji i kwalifikacji. W tym artykule łączy wymagania normy z decyzjami podejmowanymi w warsztacie. W celu uzyskania porady dotyczącej konkretnej sytuacji zawsze warto omówić wykonywane prace, certyfikat i wymagania projektu.
Źródła i uzasadnienie
- ISO 5817:2023: poziomy jakości niezgodności w złączach spawanych.
- Kiwa: zestawienie wartości granicznych ISO 5817 (w języku angielskim).
- TWI: wymagania wykonawcze EN 1090-2.
To objaśnienie ma charakter ogólny i nie zastępuje normy. Decydujące są obowiązujące wydanie normy, certyfikat oraz wymagania projektu.
Wymienione specjalizacje i kwalifikacje odpowiadają informacjom o firmie Sombroek W.E. Linki do źródeł oznaczone ↗ otwierają się w nowej karcie.