


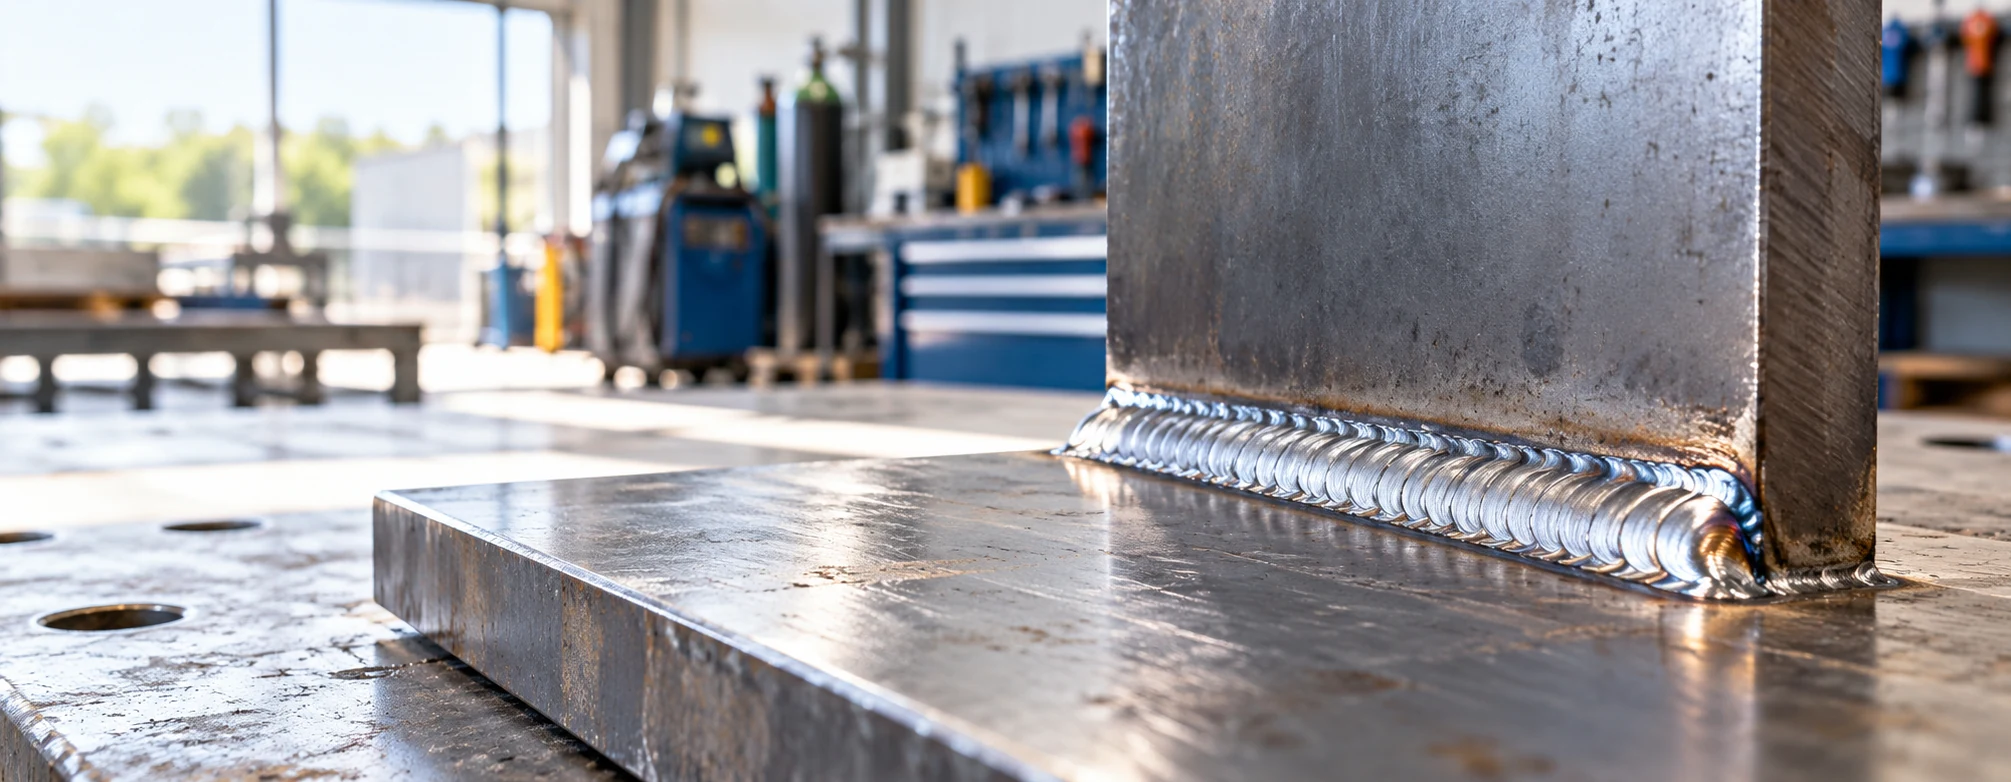
Kwalifikacja spoiny pachwinowej: ISO 9606-1 czy ASME IX?
Potrzebna kwalifikacja spoiny pachwinowej? Poznaj różnicę między ISO 9606-1 a ASME IX i dowiedz się, kiedy potrzebna jest dodatkowa próba.
Kwalifikacja spoiny pachwinowej: zacznij od normy
Chcesz zakwalifikować spoinę pachwinową? Nie wystarczy patrzeć na samą wykonaną próbkę. To zastosowana norma określa, jak ocenia się złącze i zakres kwalifikacji.
W ISO 9606-1 spoiny czołowe określa się jako butt welds (BW), a spoiny pachwinowe jako fillet welds (FW). W ASME IX pojawia się m.in. termin groove weld . Te pojęcia mówią coś o kwalifikacji, którą trzeba sprawdzić.
W produkcji wykonuje się kilka rodzajów złączy? Warto uwzględnić je już przy przygotowaniu próby, a nie dopiero wtedy, gdy zleceniodawca poprosi o dokumenty.
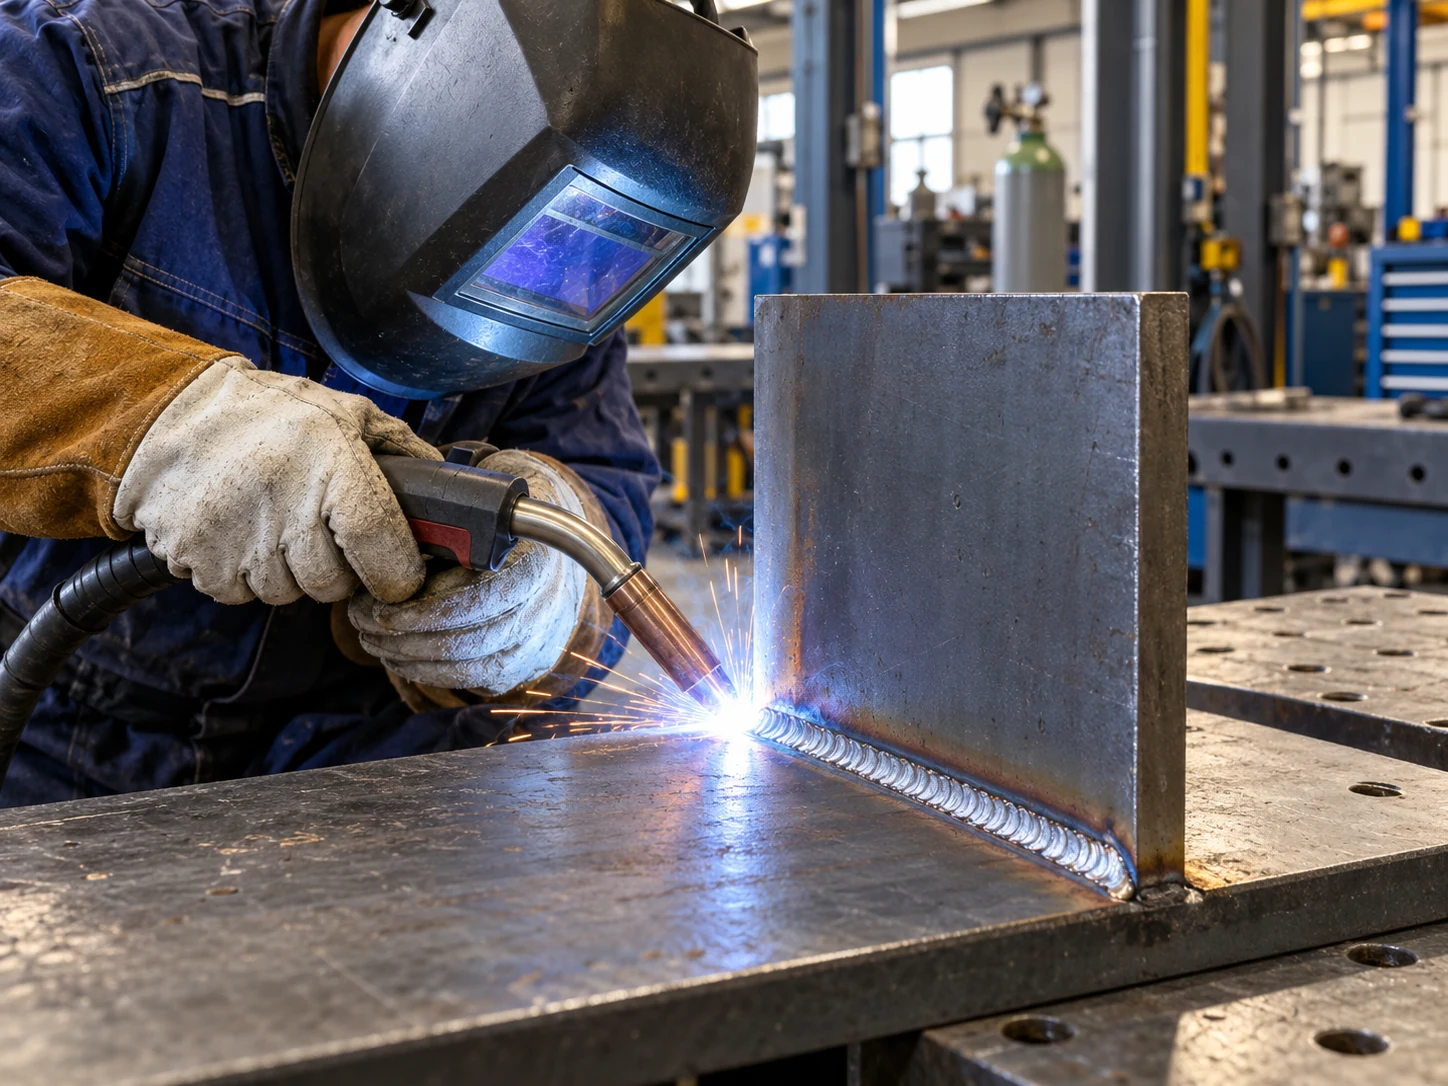
ISO 9606-1 i ASME IX – porównanie
Zakres dla spoin pachwinowych sprawdź osobno
Próba spoiny czołowej nie kwalifikuje automatycznie spoiny pachwinowej. Dodatkowa próba pachwinowa może być częścią planu kwalifikacji.
Należy więc sprawdzić, czy FW faktycznie uwzględniono i jakie granice obowiązują dla zapisanego zakresu.
Próba groove weld może obejmować również spoiny pachwinowe
Zaliczona próba groove weld może kwalifikować spoiny pachwinowe w ramach obowiązujących zmiennych i zakresów pozycji. Sama próba pachwinowa nie daje odwrotnego zakresu dla groove welds.
Rodzaj próby jest więc punktem wyjścia, a nie pełną odpowiedzią przy sprawdzaniu zlecenia.
Dlaczego rura czy blacha to nie jedyne pytanie
Próba na rurze lub blasze sama w sobie nie mówi, jakie spoiny pachwinowe wolno wykonywać. Warto zwrócić uwagę także na proces, materiał dodatkowy, pozycję i wykonanie złącza.
Dlatego z wyprzedzeniem warto zapisać normę, proces spawania i złącza ze zlecenia, a następnie porównać je z certyfikatem. Dzięki temu ogólna reguła nie zostanie potraktowana jak pełne zatwierdzenie projektu.
Kiedy dodatkowa próba pachwinowa ma sens?
Dodatkową próbę warto omówić, jeśli oprócz spoin czołowych wykonuje się także spoiny pachwinowe. Dzięki temu plan prób można dopasować do produkcji.
W przykładach Sombroek W.E. stosuje się dodatkową próbę pachwinową o grubości 10 mm w pozycji PB. Kwalifikacja wynika z wykonanej i ocenionej próby, a nie tylko z tego, że element ma określoną grubość.
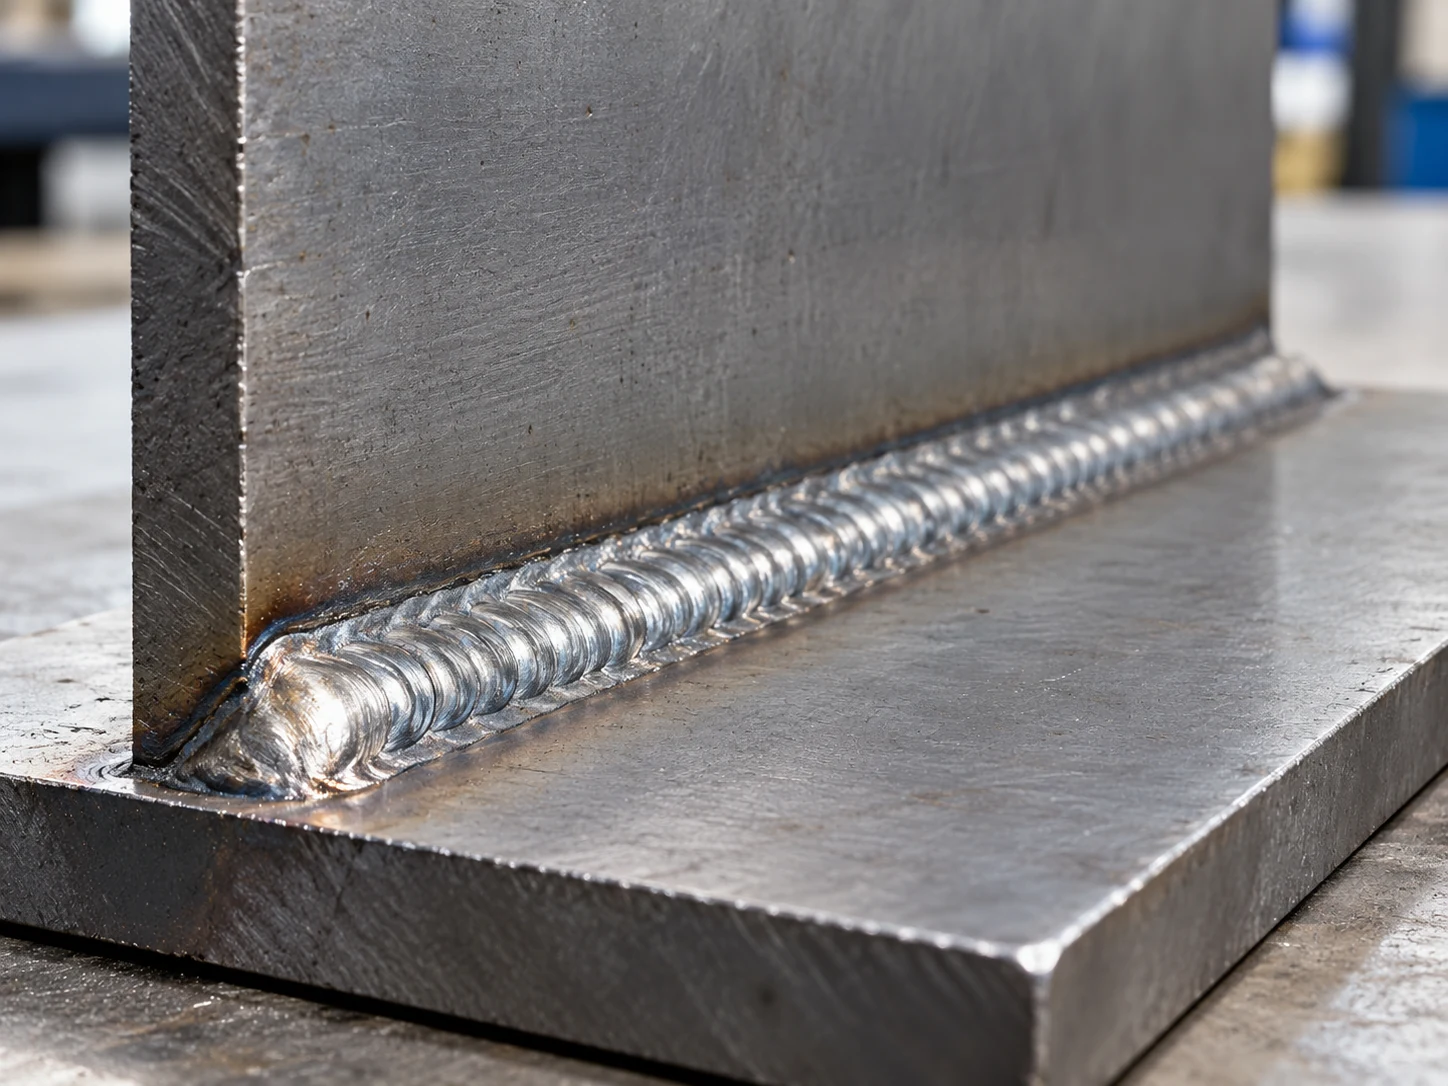
Ponad 10 mm nie oznacza automatycznie kwalifikacji
Grubszy element nie zastępuje wymaganej próby kwalifikacyjnej. Dlatego z wyprzedzeniem należy ustalić z egzaminatorem, co będzie spawane, jakie badania są potrzebne i jaki zakres znajdzie się na certyfikacie.
Tak zachowuje się jasne rozróżnienie między praktycznym połączeniem prób a formalnym zakresem, który z nich wynika.
Przykład: rurociągi i konstrukcja wsporcza
Załóżmy, że zlecenie obejmuje czołowe złącza rur i spoiny pachwinowe na konstrukcji wsporczej. Najpierw warto sporządzić listę obu rodzajów złączy i zestawić ją z normą oraz certyfikatami. Być może obecny zakres wystarczy, a być może potrzebna będzie dodatkowa kwalifikacja.
Jeśli oba złącza zostaną wymienione z wyprzedzeniem, egzaminator może ocenić odpowiedni plan prób. Dzięki temu brak zakresu dla spoin pachwinowych nie wyjdzie na jaw dopiero w trakcie zlecenia.
Uwzględnij to w przygotowaniu
- Wymagane wydanie normy i dodatkowe wymagania zleceniodawcy.
- Zestawienie złączy, procesów, wymiarów i pozycji.
- Posiadane certyfikaty i ich zapisaną ważność.
- Pytanie, jaka dodatkowa próba może objąć brakujący zakres.
Sprawdź możliwości w zakresie kwalifikacji ISO 9606 lub certyfikatu ASME IX.
Pytania o kwalifikację spoiny pachwinowej
Czy ISO 9606-1 i ASME IX są zamienne?
Nie. To różne systemy norm. Należy sprawdzić, czego wymaga zlecenie, i zlecić ocenę, jaka kwalifikacja jest potrzebna.
Czy dodatkowa próba pachwinowa jest zawsze potrzebna?
To zależy od posiadanej kwalifikacji i wykonywanych prac. Nie warto zamawiać dodatkowej próby bez wcześniejszego porównania potrzebnego zakresu.
Czy mogę połączyć próbę pachwinową z próbami na rurach?
Sombroek W.E. opisuje takie plany prób. Przykłady znajdziesz w artykule: certyfikat kombinowany 141 – warto omówić, który wariant pasuje do wykonywanej pracy.

Marnix Sombroek
Specjalista ds. koordynacji spawania, inspekcji spoin i kwalifikacji spawaczy
- IWT
- IWI-C
- VT-3
Marnix jest osobą kontaktową w Sombroek W.E. w sprawach technologii spawania, inspekcji i kwalifikacji. W tym artykule łączy wymagania normy z decyzjami podejmowanymi w warsztacie. W celu uzyskania porady dotyczącej konkretnej sytuacji zawsze warto omówić wykonywane prace, certyfikat i wymagania projektu.
Źródła i uzasadnienie
Na podstawie praktycznych informacji „Czy wiesz, że…” Sombroek W.E. Dodatkowe objaśnienie rozróżnia plan prób i faktyczny zakres kwalifikacji.
- NEN-EN-ISO 9606-1:2017.
- ASME BPVC Section IX: kwalifikacje spawalnicze.
- TWI: rodzaje złączy i dodatkowe próby pachwinowe.
To objaśnienie nie stanowi indywidualnego dowodu kwalifikacji. Decydujące są wydany certyfikat, obowiązujące wydanie normy i wymagania projektu.
Wymienione specjalizacje i kwalifikacje odpowiadają informacjom o firmie Sombroek W.E. Linki do źródeł oznaczone ↗ otwierają się w nowej karcie.